

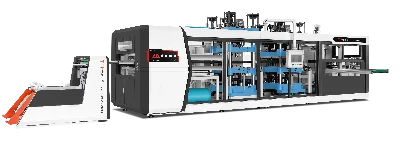
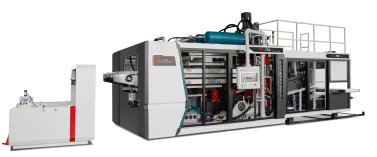
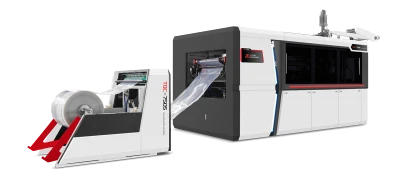
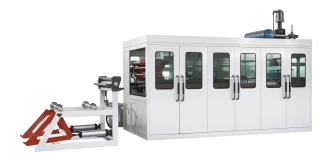
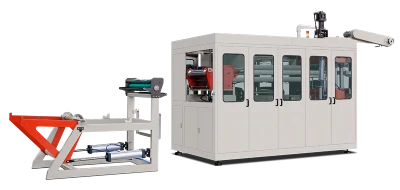
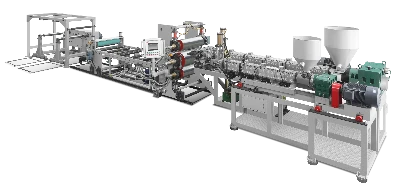
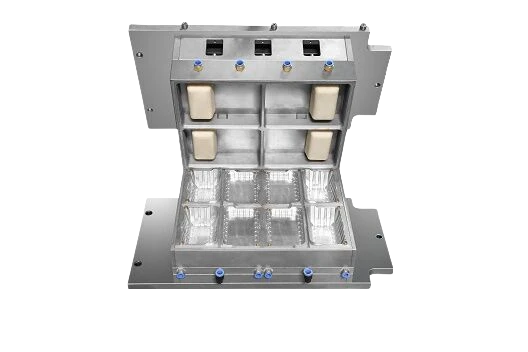
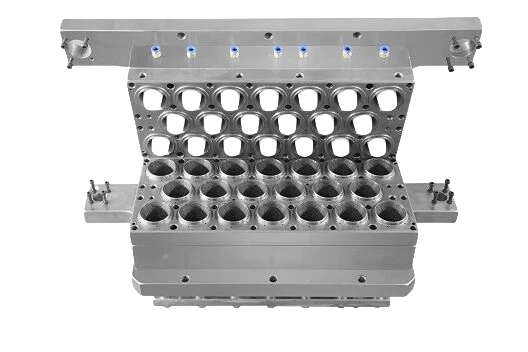
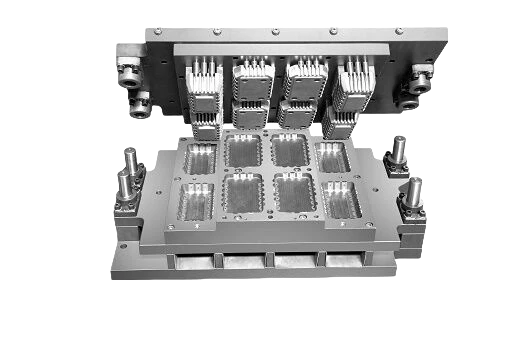

A Thermoformeuse pour PET La machine ne choisit pas l’épaisseur de la feuille : elle utilise celle que vous sélectionnez. Vous devez choisir l’épaisseur de la feuille en fonction de l’épaisseur minimale de paroi de la pièce finie, du rapport d’étirage surfacique du moule et de la perte d’épaisseur admissible. Le gobelet de 90 mm est disposé sur un pas de 80 mm et présente un rapport d’étirage surfacique d’environ 3,3. Une feuille de 0,6 mm peut donc former une paroi de 0,18 mm. Une grande partie des discussions sur l’épaisseur de la feuille porte en réalité sur le rapport d’étirage, la forme du moule, la profondeur d’étirage et la conception du poinçon, et pas seulement sur les propriétés de la résine.
Le calibre que vous achetez n’est pas l’épaisseur de la paroi de votre pièce
Une thermoformeuse pour PET transforme une feuille en pièces, parois et rebords. La densité du matériau reste la même et aucune matière n’est ajoutée. L’épaisseur de la paroi est déterminée par la forme de la pièce avant le début du chauffage. Le rapport d’étirage surfacique correspond à la surface de la pièce finie divisée par la surface de la feuille utilisée pour la former.
Prenons un gobelet d’eau de 78 mm de diamètre à l’ouverture, de 55 mm de diamètre à la base et de 90 mm de hauteur. Il est moulé avec un pas de 80 mm. La longueur de la paroi inclinée est de 90,7 mm. La surface de la paroi est de 18 955 mm² et celle du fond, de 2 376 mm². La surface totale de la pièce est de 21 331 mm², tandis que la surface de la feuille est de 6 400 mm². Le rapport d’étirage surfacique est de 3,3. Ainsi, une feuille de 0,6 mm donne une épaisseur moyenne de paroi d’environ 0,18 mm. En tenant compte des zones minces entre les cavités, l’épaisseur de la paroi peut être plus proche de 0,16 mm. La densité n’est utile que si l’on doit calculer le poids plutôt que l’épaisseur. La norme ISO 1183-1 sert à mesurer la densité. C’est pourquoi les feuilles sont achetées au poids et spécifiées par leur épaisseur.
LITAI Machinery fabrique des thermoformeuses pour des épaisseurs de 0,2 à 2,0 mm. Sa gamme comprend des presses hydrauliques de 650 × 300 mm et des machines servo de 750 × 480 mm. Ces machines peuvent contrôler les dimensions du bord à ±0,2 mm. Cette tolérance dépend du moule, et non de la feuille.
Éloignez-vous du mur le plus fragile
Le gobelet n’est pas rejeté parce que sa paroi moyenne est mince, mais parce qu’une zone est légèrement plus mince que le reste. C’est facile à prévoir. Dans un gobelet profond, le défaut se trouve généralement au fond, là où la feuille reste le plus longtemps en contact avec le poinçon et où elle s’étire le plus. Dans un gobelet peu profond, il peut apparaître au bord, dont la forme varie peu, mais où il y a moins de matière pour résister aux dommages lors du démoulage. Dans une barquette rectangulaire, il se situe généralement au rayon de l’angle.
La méthode est simple : repérez les défauts, découpez un échantillon thermoformé, mesurez l’épaisseur de la paroi, puis choisissez l’épaisseur de la feuille. La découpe est nécessaire. Le dispositif de mesure contrôle les bords et révèle rarement les défaillances locales.
La répartition de l’épaisseur de la paroi dépend de l’outillage. Le formage sous vide sans assistance par poinçon produit généralement un rapport d’épaisseur bord-fond d’environ 3:1. L’assistance par poinçon et le formage sous pression peuvent ramener ce rapport à moins de 2:1. Cette solution peut être plus efficace que l’ajout de 0,1 mm à la feuille, car elle répartit la matière vers les zones les plus sollicitées au lieu d’épaissir toute la pièce.
La largeur de la feuille doit également correspondre à la matrice. La TJP-900E de LITAI Machinery utilise une bande de 900 mm et peut traiter jusqu’à 400 kg/h. Utilisez un moule de 750 mm afin de laisser 75 mm de chaque côté pour le recyclage. La largeur de la bande et la disposition des cavités doivent être planifiées ensemble.

Les modes de défaillance varient selon l’échelle
| Mode de défaillance | Comparer les échelles | Quels autres paramètres varient | Quand les mètres ne sont pas le bon levier |
|---|---|---|---|
| Affaissement des piles sous la charge des palettes | environ t² | dépouille, nervure, évasement du bord | Les ergots d’emboîtement maintiennent la hauteur de la pile |
| Rigidité du panneau de la paroi latérale | t3 | Mélange | le moule ne peut pas découper plus profondément |
| Fissuration du bord lors du démboîtage | Presque linéaire, puis cassant | Rayon du bord, température de l’outillage | Bord cristallisé |
| Chute et impact | L’épaisseur et la viscosité intrinsèque s’additionnent | Viscosité intrinsèque, rayon de la base | La résine est humide |
| Principe de base | Épaisseur locale des poteaux | forme du poinçon, rayon de la base | Taux de retrait supérieur à 1,5 |
Ces chiffres montrent pourquoi il n’est pas toujours préférable d’utiliser simplement des feuilles plus épaisses. La rigidité du panneau varie en fonction du cube de son épaisseur. Passer de 0,6 mm à 0,5 mm réduit l’épaisseur et diminue la rigidité d’environ 42 %. Passer de 0,6 mm à 0,7 mm améliore la rigidité d’environ 59 %. La résistance au flambage des piles dépend davantage du carré de l’épaisseur ; la même réduction la diminue donc d’environ 31 %. La fissuration du bord varie plus près de façon linéaire, mais le mode de rupture peut modifier cette relation. Sous une certaine épaisseur, les bords peuvent cesser de se déchirer lentement et commencer à se fissurer au niveau de petits défauts de surface.
La première question n’est pas de savoir quelle épaisseur de feuille choisir, mais quel problème il faut résoudre. Si les piles de barquettes fléchissent, il s’agit d’un problème de rigidité : modifier l’épaisseur de la feuille peut aider. Comme la résine peut également influer sur les résultats, les fissures au bord observées au remplissage ne seront pas forcément résolues par une feuille plus épaisse. Les données de traction selon la norme ISO 527-3 peuvent guider le choix, mais elles ne donnent pas une réponse complète. L’essai porte sur une éprouvette plane qui n’a pas subi le thermoformage.
La durée de chauffage dépend de la longueur du four, pas du réglage
Une thermoformeuse pour PET a une durée de chauffage maximale fixe. La durée de chauffage correspond à la longueur du four divisée par la vitesse d’avance de la feuille. Dans un four de 2,4 m, avec un pas d’avance de 320 mm, la feuille traverse 7,5 sections. À 20 cycles par minute, elle reste sous les éléments chauffants pendant 22 secondes. Si l’épaisseur de la feuille passe à 0,8 mm et que la température du four ne change pas, le cœur met plus d’un tiers de temps supplémentaire à chauffer. Dans cette plage, la durée de chauffage est presque proportionnelle à l’épaisseur de la feuille. Au-delà de 1,5 mm, la chaleur traverse la feuille plus lentement et la durée de chauffage augmente plus rapidement.
Augmenter la température ne résoudra pas le problème. La plage de température du PET amorphe est étroite : l’écart entre le ramollissement et le début de la cristallisation est d’environ 30 K. Pendant que le cœur se réchauffe, la surface dispose de peu de marge pour monter en température. Si les éléments chauffants sont réglés trop haut alors que le cœur n’est pas prêt, la surface blanchit.
Les chiffres de production montrent le coût de cette décision. Un moule à 36 cavités fonctionnant à 20 cycles par minute produit 43 200 gobelets par heure avec une feuille de 0,6 mm. Avec une feuille de 0,8 mm, la production tombe à environ 32 400 gobelets par heure. Chaque gobelet utilise un tiers de résine supplémentaire et le rendement diminue de 25 %. Les machines, les moules et les opérateurs restent les mêmes.
L’épaisseur ne peut pas corriger les défauts de résine
Deux causes fréquentes de défaillance des pièces sont les feuilles humides et les chaînes polymères trop courtes. Ces deux problèmes peuvent ressembler à des défauts d’épaisseur, mais aucun n’est causé par l’épaisseur de la feuille.
La viscosité intrinsèque des feuilles de PET destinées au thermoformage se situe généralement entre 0,70 et 0,80 dL/g. Elle peut être mesurée selon la méthode de l’indice de viscosité de la norme ISO 1628-5 ou la méthode de viscosité intrinsèque de la norme ASTM D4603. Chaque extrusion raccourcit les chaînes polymères. L’ajout de 30 % de matière broyée interne réduit généralement la viscosité intrinsèque du mélange d’environ 0,01 à 0,02 dL/g, ce qui est habituellement acceptable. Il est également possible de sécher la résine jusqu’à une teneur en humidité de 50 à 200 ppm. En revanche, 400 ppm est trop élevé. À la température de fusion, l’eau rompt les liaisons ester du PET. Une viscosité intrinsèque qui passe de 0,78 dL/g à 0,70 dL/g peut faire la différence entre un gobelet qui réussit le test de chute et un autre dont le bord se fissure au remplissage.
Voilà le problème : le transformateur utilise une résine humide et constate des fissures au bord. Il augmente l’épaisseur de la feuille de 0,6 mm à 0,7 mm, et les fissures disparaissent. Il en conclut alors que la feuille était trop mince. Le coût de la résine a augmenté de 17 %, tandis que le sécheur continue de mal fonctionner. Un essai de calorimétrie selon la norme ISO 11357-3 mesure la cristallinité, tandis que la norme ISO 306 mesure le comportement au ramollissement. Ces essais aident à expliquer le comportement du matériau, mais seul un essai de viscosité peut montrer si les chaînes polymères sont plus courtes.
La conformité au contact alimentaire dépend également de la résine. Les exigences applicables aux matériaux utilisés sont notamment celles du règlement (CE) n° 1935/2004, du règlement (UE) n° 10/2011 de la Commission et du titre 21 du CFR, section 177.1630. Augmenter l’épaisseur de la feuille ne modifie pas le statut de conformité de la résine.
Lire le certificat, pas seulement la valeur nominale
Aucune thermoformeuse pour PET ne peut résoudre un problème de certificat matière ni remplacer les contrôles. Les feuilles sont vendues avec une épaisseur nominale et des tolérances, généralement de ±5 %. Pour la pièce, la valeur la plus importante est l’épaisseur minimale. Par exemple, une feuille de 0,6 mm avec une tolérance de ±0,03 mm peut ne mesurer que 0,57 mm. Cette zone mince peut se trouver au niveau de n’importe quelle cavité.
Les variations d’épaisseur de la feuille sont également importantes. Au centre d’une bande de 750 mm, l’épaisseur peut être supérieure de 2 à 4 % à celle du bord. Dans un moule à 24 cavités, le gobelet issu d’une cavité centrale peut peser plus que celui issu d’une cavité en bordure. La ligne de conditionnement peut détecter cette différence avant l’équipe de contrôle qualité. Il s’agit d’un problème lié à la feuille ; le remplacement des moules ne le résout pas. LITAI Machinery utilise un banc de mesure par balayage pour contrôler l’épaisseur de la feuille entrante, car une seule mesure ne révèle pas le profil d’épaisseur complet de toute la bande.
Demandez au fournisseur comment l’épaisseur est mesurée, et pas seulement quelle valeur figure sur le rapport. La méthode de mesure mécanique par balayage de la norme ISO 4593 définit des points de mesure sur la largeur de la feuille, ce qui fournit une base claire de comparaison. La norme ASTM D6988 décrit des pratiques de mesure de l’épaisseur, et la norme ISO 291 précise les conditions de conditionnement des éprouvettes en plastique. Ces méthodes aident les laboratoires à tester un même matériau dans des conditions cohérentes. Le certificat matière doit également indiquer la quantité de gels et la viscosité intrinsèque de chaque lot.
Quand une feuille plus épaisse aggrave la situation
L’utilisation de feuilles plus épaisses ne rend pas toujours les pièces en PET thermoformé plus résistantes. Il y a trois raisons principales.
Premièrement, pour une même durée de chauffage, l’écart de température entre la surface et le cœur d’une feuille plus épaisse est plus important. Lorsque le cœur est plus froid de 20 à 25 K, la surface peut atteindre la température de formage alors que le cœur reste plus froid. La feuille se comporte alors comme si la température du four était trop basse. Les détails du bord sont moins nets, davantage de contraintes résiduelles subsistent dans les pièces et celles-ci reprennent leur forme après le retrait du poinçon.
Deuxièmement, un poinçon conçu pour une feuille de 0,6 mm ne peut pas simplement être utilisé avec une feuille de 0,9 mm. Moins de matière descend le long de la paroi latérale et davantage se répartit au fond. La pièce finie est plus lourde, mais sa base est plus mince. C’est le contraire de ce qui était attendu.
Troisièmement, la conception du moule de découpe doit correspondre à une épaisseur de feuille précise. Le jeu entre le poinçon et la matrice est réglé en fonction de la feuille. Si une feuille de 0,9 mm passe dans un moule conçu pour une feuille de 0,6 mm, le moule risque de déchirer les bords au lieu de les découper proprement. La déchirure peut commencer au bord d’étanchéité du gobelet.
LITAI Machinery conçoit des outils de découpe adaptés à l’épaisseur des feuilles indiquée sur les plans approuvés. La protection des machines sur le site repose sur une évaluation des risques, et pas uniquement sur l’épaisseur de la feuille. Les normes pertinentes comprennent ISO 12100 et IEC 60204-1, ainsi que les exigences applicables du règlement (UE) 2023/1230.
FAQ
Quelle épaisseur de PET utilise-t-on généralement pour les gobelets ?
Utilisez des feuilles de 0,35 à 0,6 mm pour les gobelets à boissons froides. Les gobelets rigides et haut de gamme utilisent des feuilles de 0,6 à 1,0 mm, et les barquettes robustes des feuilles de 0,8 à 1,5 mm. LITAI Machinery fabrique des thermoformeuses capables de traiter des feuilles de 0,2 à 2,0 mm. Les gobelets ont toutefois des limites plus strictes. En dessous d’environ 0,35 mm, le bord risque de ne pas être assez résistant pour supporter les dommages lors du démboîtage, selon la conception du gobelet et son rapport de formage.
Une machine peut-elle fonctionner avec une large gamme d’épaisseurs ?
Non. La structure peut prendre en charge toute la gamme, mais la longueur des fours, les poinçons et les moules de découpe doivent également correspondre à la feuille. Les lignes de production conçues pour des gobelets de 0,4 mm nécessitent des réglages de chauffage et des jeux de poinçon différents de ceux des lignes prévues pour des barquettes de 1,2 mm. Indiquez l’épaisseur de la feuille dans le cahier des charges avant de commander l’outillage.
Les pièces existantes peuvent-elles utiliser une feuille de plastique sans changer la matrice ?
C’est peut-être possible, mais uniquement si les parois les plus minces deviennent trop fragiles. Une réduction de l’épaisseur de 17 % diminue la rigidité du panneau d’environ 42 %. Un gobelet auparavant rigide peut fléchir sous la pression de la bande de la barquette. Mesurez l’épaisseur de la paroi avant et après le remplacement de l’échantillon et vérifiez si les bords présentent des signes de cristallisation.
Et surtout
L’épaisseur de la feuille dépend de l’épaisseur de paroi requise, du rapport d’étirage surfacique et de la perte de matière dans les limites de tolérance admises. Calculez d’abord ces valeurs, puis choisissez le calibre de la feuille. Si le calcul est erroné, les autres réglages de la machine ne suffiront pas à résoudre complètement le problème. Les dimensions du bord peuvent être réglées à ±0,2 mm et la température des éléments chauffants à ±1 °C, mais la machine ne peut pas ajouter de matière à la feuille. Des plans, des tableaux d’épaisseurs et des outils pour gobelets, barquettes et contenants en PET et RPET sont disponibles sur litaimachinery.com.
Source d’information
ISO 4593:2019 - Mesure mécanique de l’épaisseur des films par balayage
ASTM D6988 - Épaisseur des éprouvettes pour les essais de films plastiques
ISO 1183-1 - Densité des plastiques non alvéolaires, méthode par immersion
ISO 527-3 - Propriétés en traction des films et feuilles
ISO 11357-3 - Températures et enthalpies de fusion et de cristallisation
Viscosité du PET dans le diluant de la norme ISO 1628-5
ASTM D4603 - Détermination de la viscosité intrinsèque du PET au moyen d’un viscosimètre capillaire en verre
ISO 306 - Température de ramollissement Vicat
ISO 291 - Atmosphères normales de conditionnement des éprouvettes de plastique
ISO 12100 — Évaluation des risques et réduction des risques mécaniques
IEC 60204-1 — équipements électromécaniques ; règlement (UE) n° 2023/1230
Règlement (CE) n° 1935/2004 et règlement (UE) n° 10/2011 de la Commission — matériaux destinés au contact alimentaire
FDA · 21 CFR 177.1630 de la FDA des États-Unis - Polymères PET destinés au contact alimentaire