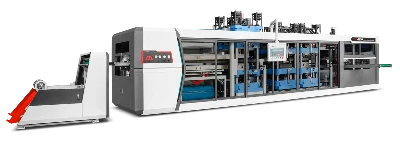

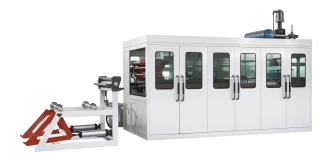
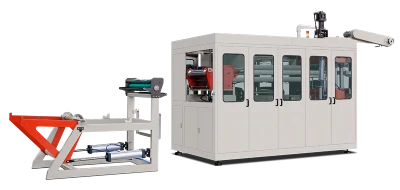
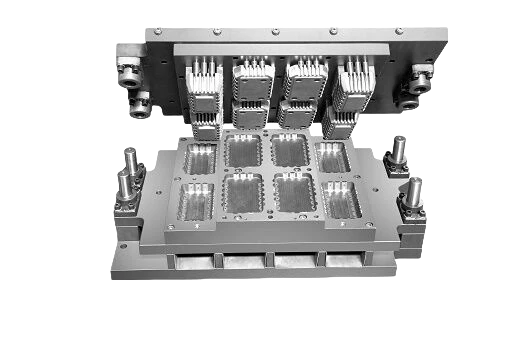
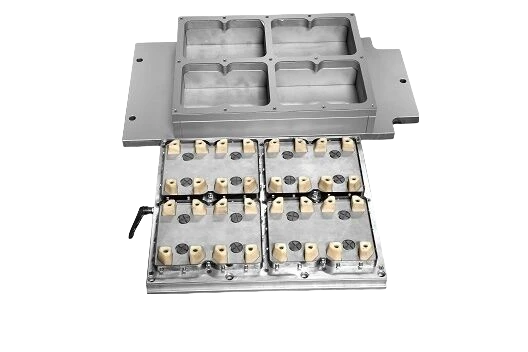

En tant qu’équipement essentiel de l’industrie moderne de l’emballage, le fonctionnement fiable des machines de fabrication de gobelets en plastique influe directement sur l’efficacité de la production et la qualité des produits. Une gestion systématique de la maintenance peut prolonger considérablement la durée de vie des équipements, réduire le taux de panne et améliorer l’efficacité énergétique. S’appuyant sur les pratiques du secteur et les principes de maintenance des équipements, cet article présente les principales stratégies de maintenance sous quatre angles : la structure mécanique, le système hydraulique, la commande électrique et les paramètres du procédé, afin de prolonger la durée de vie des équipements.
I. Maintenance optimisée des structures mécaniques
1. Gestion de la lubrification des principaux composants mobiles
L’unité de fermeture, le système d’éjection et l’ensemble des tiges de guidage d’une machine de fabrication de gobelets en plastique sont des pièces mobiles soumises à de fortes charges et nécessitent un programme de lubrification adapté. Pour l’unité de fermeture, les quatre tirants doivent être nettoyés chaque jour pour éliminer les résidus d’huile, recevoir chaque semaine un nouvel apport de graisse au lithium 00# au bisulfure de molybdène et faire l’objet chaque mois d’un contrôle du parallélisme par alignement laser (tolérance ≤ 0,05 mm). La pratique a démontré que le respect rigoureux de ces consignes peut réduire l’usure des plateaux de 60 % et multiplier par 2 à 3 la durée de vie du moule.
La maintenance du système d’éjection doit accorder la priorité au contrôle de la rectitude des tiges d’éjection. Leur flèche doit être mesurée chaque mois à l’aide d’un comparateur. Toute tige présentant une déformation supérieure à 0,1 mm doit être remplacée. Selon l’étude de cas, le retard dans le remplacement d’une tige d’éjection déformée a entraîné la rupture d’un poinçon de noyau et des pertes économiques directes de plus de 15 000 $.
2. Remplacement préventif des systèmes de transmission
La tension des systèmes d’entraînement par courroie doit être mesurée tous les trimestres à l’aide d’un tensiomètre pour courroies et maintenue dans les limites indiquées par le fabricant. Selon une analyse statistique, 80 % des défaillances prématurées de courroies sont dues à l’usure causée par le patinage résultant d’une tension insuffisante. Pour les transmissions par courroie synchrone, le profil des dents doit être contrôlé chaque mois ; la courroie doit être remplacée si l’usure des dents dépasse 15 %.
La maintenance du réducteur nécessite une surveillance de l’état de l’huile et un prélèvement pour analyser les particules ferreuses toutes les 500 heures. Si le comptage particulaire dépasse le seuil ISO 4406 de 18/16, l’huile du réducteur doit être remplacée immédiatement et les causes de l’usure doivent être recherchées. Grâce à ce programme, des entreprises du secteur de l’emballage alimentaire ont prolongé l’intervalle entre les révisions du réducteur de 18 à 36 mois.
II. Maintenance approfondie des systèmes hydrauliques
1. Gestion dynamique de la qualité de l’huile
La propreté de l’huile hydraulique influe directement sur la fiabilité du système et nécessite une filtration à trois niveaux : un filtre de 10 μm sur les conduites de retour au réservoir, un filtre haute pression de 5 μm pour les pompes et un filtre de précision de 3 μm pour les servovalves. Les pratiques du secteur ont confirmé que cette méthode peut tripler la durée de vie des composants hydrauliques du système.
La température optimale de l’huile se situe entre 40 et 50 °C. Si elle dépasse 60 °C, le système de refroidissement doit être vérifié immédiatement. Lors d’une intervention, l’entartrage des serpentins de refroidissement a provoqué une surchauffe persistante, qui a entraîné le grippage et la défaillance de la pompe hydraulique en trois mois. Il est recommandé de réaliser tous les deux ans des essais de pression et des contrôles de détartrage afin de vérifier l’état des conduites.
2. Remplacement périodique des joints
Le calendrier de remplacement des joints de vérin hydraulique doit tenir compte de la pression et de la température de fonctionnement. Dans les systèmes haute pression (> 21 MPa), les joints en U doivent être remplacés toutes les 2 000 heures ; dans les systèmes à moyenne ou basse pression, l’intervalle peut être porté à 4 000 heures. L’application de ce protocole a permis à une entreprise de réduire son taux de fuite interne de 15 % à moins de 3 %.
Le joint torique d’un raccord de canalisation doit être remplacé après chaque démontage et lubrifié à l’huile hydraulique avant son installation. Sa réutilisation peut multiplier par huit le risque de fuite par rapport à un joint neuf. Les joints en caoutchouc fluoré sont recommandés, car leur résistance à la température est supérieure de 40 % à celle des joints standard en nitrile.
III. Maintenance intelligente des systèmes électriques
1. Gestion du cycle de vie des composants essentiels
L’usure des contacts des contacteurs et des relais doit être surveillée, et leur température mesurée chaque mois par infrarouge. Si la température dépasse 25 °C, ils doivent être remplacés immédiatement. Selon les statistiques des entreprises, un remplacement effectué à temps peut prévenir 80 % des grillages de moteur.
La maintenance des servomoteurs doit accorder la priorité aux ventilateurs de refroidissement : leurs roulements doivent être remplacés toutes les 5 000 heures et les ventilateurs toutes les 20 000 heures. Dans une étude de cas, le remplacement tardif d’un roulement de ventilateur a provoqué la surchauffe et la détérioration d’un module IGBT, entraînant des réparations pouvant atteindre 30 % de la valeur de l’équipement.
2. Inspection régulière du système de mise à la terre
Mesurer la résistance de terre chaque trimestre à l’aide d’un telluromètre et veiller à ce qu’elle reste inférieure à 4 Ω. L’expérience des entreprises montre qu’une mise à la terre adéquate peut réduire de 50 % le taux de défaillance électrique et limiter les interférences électromagnétiques dans le système de commande. Les barres de terre en cuivre résistent mieux à la corrosion que leurs équivalents en acier.
IV. Gestion optimisée des paramètres du procédé
1. Régulation précise de la température
Les zones de chauffage nécessitent une régulation par segments, avec un gradient de température adapté aux différentes sections du fourreau. Grâce à la surveillance infrarouge de la température, une entreprise a réduit les fluctuations de ± 10 °C à ± 3 °C et amélioré de 40 % l’homogénéité de la matière fondue. Il est recommandé d’étalonner les thermocouples tous les six mois et de les remplacer immédiatement si l’écart dépasse ± 2 °C.
2. Réglage dynamique du système de pression
La force de fermeture doit être calculée en fonction de la taille du moule, car une force excessive peut déformer le plateau. Une étude de cas a révélé qu’une force de fermeture trop élevée, appliquée pendant une période prolongée, peut provoquer une déformation permanente du plateau, dont la réparation peut coûter plus de 30 000 $. Il est recommandé de surveiller la pression à l’aide de capteurs afin de maintenir la force de fermeture à moins de 110 % de sa valeur théorique.
Commande des servovalves : la montée en pression d’injection doit suivre le principe « lent-rapide-lent » afin d’obtenir un profil de pression précis. En optimisant la courbe de pression, une entreprise a réduit le taux de bavures de 8 % à 1,5 % et diminué sa consommation d’énergie.
Pratiques innovantes en matière de systèmes de maintenance
1. Mise en place d’une plateforme numérique de maintenance
Mettre en place un système de gestion de l’état des équipements qui combine l’analyse vibratoire, la surveillance de l’huile et le suivi des températures. Une entreprise a atteint une précision de 85 % dans la prédiction des pannes et réduit de 60 % les arrêts imprévus grâce à ce système. Il est recommandé d’utiliser des terminaux mobiles de maintenance pour planifier les interventions en temps réel et assurer un suivi en boucle fermée des ordres de travail.
2. Renforcement des compétences du personnel de maintenance
Mettre en place un programme de formation à trois niveaux associant théorie, pratique et certification afin de développer des compétences intégrées en maintenance électromécanique et hydraulique. Les statistiques de l’entreprise montrent que des techniciens formés de manière systématique peuvent réduire de 40 % le temps de diagnostic des pannes et améliorer de 35 % la précision du remplacement des pièces détachées. Il est recommandé d’organiser chaque trimestre des exercices de maintenance interservices afin de renforcer la capacité d’intervention d’urgence.
Conclusion :
Prolonger la durée de vie des machines de fabrication de gobelets en plastique relève d’une démarche d’ingénierie systémique qui nécessite une collaboration dans la conception des équipements, l’élaboration des protocoles de maintenance, le développement des compétences du personnel, etc. La stratégie de maintenance présentée dans cet article permet à une entreprise de faire passer la durée de vie moyenne de ses équipements de 8 à 12 ans, tout en réduisant de 35 % les coûts de maintenance par unité produite. Dans le contexte de l’Industrie 4.0, l’association de l’Internet des objets (IoT) et de la maintenance prédictive ouvrira de nouvelles perspectives pour la gestion des équipements et constituera une base solide pour la durabilité de l’industrie de l’emballage plastique.