
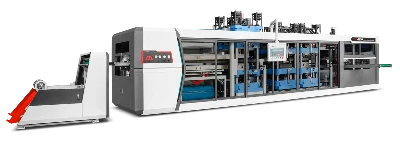

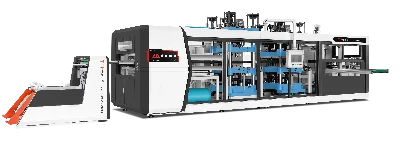
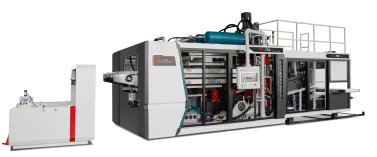
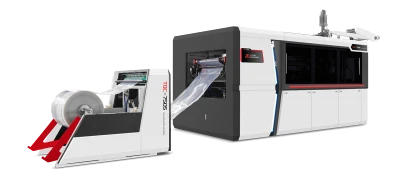
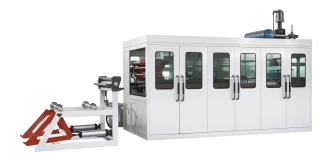
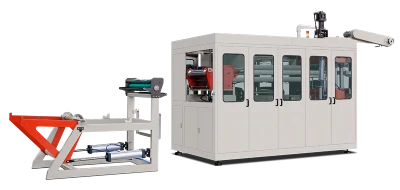
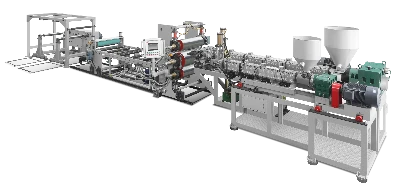
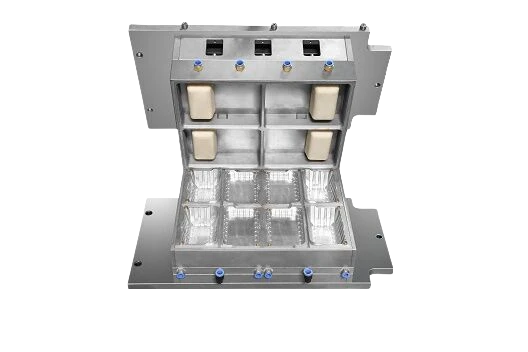
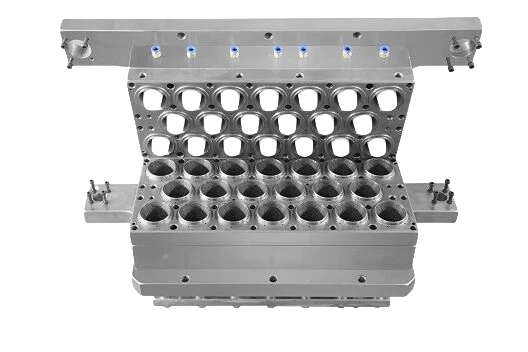
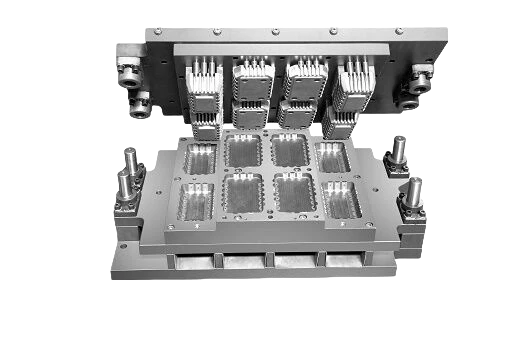

Dans un contexte de crise énergétique mondiale et d’objectifs de neutralité carbone, l’industrie des plastiques subit une pression sans précédent pour réduire sa consommation d’énergie et ses émissions de carbone. Les gobelets en plastique, largement utilisés dans la vie quotidienne, sont particulièrement concernés par la consommation d’énergie et les émissions liées à leur fabrication. En s’appuyant sur les dernières évolutions technologiques des lignes de production de gobelets en plastique et sur des cas pratiques du secteur, cet article étudie systématiquement les pistes d’économies d’énergie et de réduction de la consommation énergétique afin de ligne de production de gobelets en plastique afin de proposer une solution concrète pour la transition écologique du secteur.
1. Optimisation des procédés clés : réduire la consommation d’énergie à la source.
1.1 Contrôle précis des paramètres de moulage par injection
Le moulage par injection est l’étape centrale de la production de gobelets en plastique et représente plus de 60 % de la consommation énergétique de toute la ligne de production. L’optimisation des paramètres de pression et de durée permet de réaliser d’importantes économies d’énergie tout en garantissant la qualité des produits. Par exemple, l’association d’un maintien de pression en plusieurs étapes et d’un système intelligent de régulation de la pression peut réduire la consommation d’énergie de 20 à 30 %. Une étude de cas montre qu’en abaissant la pression de 120 MPa à 90 MPa et la consommation d’énergie par cycle de 0,18 kWh à 0,13 kWh, le taux de produits conformes augmente de 5 %.
L’optimisation du système de refroidissement constitue une autre piste importante. Les systèmes traditionnels de refroidissement par air sont énergivores, tandis que leur remplacement par des systèmes de refroidissement à eau avec tours de refroidissement en circuit fermé peut réduire de plus de 40 % la consommation énergétique liée au refroidissement. Lors de la modernisation d’une ligne, l’optimisation des circuits d’eau des moules et l’utilisation de fluides caloporteurs nanométriques ont réduit le temps de refroidissement de 35 % et le cycle du moule de 18 à 12 secondes, permettant d’économiser 120 000 kWh d’électricité par an.
1.2 Amélioration de l’efficacité des procédés d’extrusion
Lorsque le corps et le couvercle du gobelet sont fabriqués séparément, le procédé d’extrusion offre un important potentiel d’économies d’énergie. Le remplacement d’une vis à pas constant classique par une vis à pas variable peut améliorer de 15 à 20 % l’efficacité de plastification. Une entreprise a optimisé la répartition de la température dans les différentes zones de chauffe afin d’éviter les surchauffes locales et le gaspillage d’énergie. En y associant un système intelligent de régulation de la température qui ajuste dynamiquement la puissance, elle a fait passer la consommation énergétique par unité de produit de 0,32 kWh/kg à 0,25 kWh/kg.
2. Modernisation des équipements et transformation intelligente
2.1 Mise en place de systèmes d’entraînement efficaces
Le rendement de conversion énergétique des presses à injecter hydrauliques traditionnelles n’est que de 60 à 70 %, tandis que celui des presses entièrement électriques, entraînées directement par des servomoteurs, peut atteindre 90 %. Une entreprise a remplacé ses 12 presses hydrauliques par des modèles entièrement électriques, faisant passer sa consommation annuelle d’électricité de 4,8 à 2,8 millions de kWh, soit une réduction de 42 %. Pour les systèmes hydrauliques, l’association de la régulation de vitesse par variateur de fréquence et d’une huile hydraulique à basse pression peut réduire de 25 à 30 % leur consommation d’énergie.
2.2 Intégration de systèmes de contrôle intelligents
Le déploiement de systèmes de contrôle distribué (DCS) et de systèmes d’exécution de la production (MES) permet d’optimiser les paramètres de production en temps réel. Après l’introduction d’un algorithme d’intelligence artificielle, une ligne de production a automatiquement ajusté des paramètres tels que la vitesse d’injection et la durée de maintien en fonction des propriétés des matières premières, de la température ambiante, etc. La variation de la consommation d’énergie par unité de produit est ainsi passée de ±8 % à ±2 %. Associée à des systèmes de maintenance prédictive, cette solution a réduit de 40 % le taux de défaillance des équipements et de 60 % les arrêts imprévus.
2.3 Mise en place de systèmes de récupération de chaleur résiduelle
La production de gobelets en plastique génère une quantité importante de chaleur résiduelle. La dissipation thermique du fourreau de l’extrudeuse et le chauffage du système hydraulique représentent 30 % de la chaleur à basse température produite au total. L’installation d’un dispositif de récupération de chaleur résiduelle à caloducs permet de réutiliser cette chaleur pour préchauffer les matières premières ou chauffer l’atelier. L’expérience d’une entreprise montre qu’après la mise en service du système de récupération, la consommation de gaz naturel a diminué de 25 % et les économies annuelles ont atteint 120 tonnes équivalent charbon.
3. Optimisation de la structure énergétique et utilisation des énergies renouvelables
3.1 Solutions de substitution par des énergies propres
L’installation de panneaux photovoltaïques sur le toit de l’usine, associée à un modèle d’autoconsommation avec injection du surplus dans le réseau, peut couvrir de 30 à 40 % des besoins en électricité de la ligne de production. La centrale photovoltaïque de 5 MW d’une entreprise produit 6 millions de kWh d’électricité par an, ce qui équivaut à éviter l’émission de 4 800 tonnes de dioxyde de carbone. Le gaz de synthèse issu de la pyrolyse des déchets plastiques peut être utilisé comme combustible pour les chaudières, permettant ainsi de valoriser l’énergie.
3.2 Mesures d’optimisation de la qualité de l’énergie électrique
L’installation de filtres actifs de puissance (APF) et de restaurateurs dynamiques de tension (DVR) peut éliminer les fluctuations de tension et les perturbations harmoniques, améliorant ainsi le rendement des équipements. Après la modernisation, le facteur de puissance électrique d’une ligne de production est passé de 0,78 à 0,95 et le taux de charge du transformateur a diminué de 18 %, ce qui a permis d’économiser 150 000 kWh d’électricité par an.
4. Substitution des matières premières et conception allégée
4.1 Utilisation de matériaux biosourcés
Les procédés de production traditionnels du polyéthylène (PE) et du polypropylène (PP) génèrent davantage d’émissions de carbone, tandis que les plastiques biodégradables comme l’acide polylactique (PLA) présentent une intensité carbone inférieure de 40 %. Une entreprise a mis au point des composites de PLA et de fibres de bambou qui ont permis de réduire le poids d’un gobelet de 8 à 6 grammes tout en préservant sa résistance, diminuant ainsi de 25 % la consommation de matières premières et de 18 % la consommation d’énergie liée à la production.
4.2 Optimisation de la conception structurelle
La simulation par ingénierie assistée par ordinateur (IAO/CAE) permet d’optimiser la répartition de l’épaisseur des parois du gobelet et d’alléger le matériau tout en préservant ses propriétés mécaniques. Grâce à une conception optimisée par méthode topologique, une entreprise a réduit l’épaisseur du fond du gobelet de 1,2 mm à 0,9 mm, diminuant de 20 % la quantité de matière première utilisée par gobelet et de 15 % le cycle de moulage par injection. Associée à la coextrusion multicouche, cette technologie permet de créer une couche d’air isolante dans la paroi du gobelet, d’améliorer les performances d’isolation de 30 % et de réduire la consommation de matériaux.
V. Récupération des déchets et valorisation des ressources
5.1 Système de recyclage des chutes de production
La mise en place d’une ligne intégrée de broyage, lavage, granulation et modification permet de transformer les chutes de moulage par injection en granulés recyclés. L’ajout de 20 à 30 % de matière recyclée peut réduire de 15 à 20 % les coûts des matières premières sans compromettre la qualité des produits. L’expérience d’une entreprise montre que les gobelets fabriqués avec des matières recyclées conservent 92 % de la résistance à la traction et 88 % de la résistance aux chocs des gobelets fabriqués à partir de matières vierges.
Technologies d’économie d’énergie pour le traitement des gaz d’échappement
Le traitement des composés organiques volatils (COV) lors du moulage par injection constitue un axe important d’économies d’énergie. Grâce à l’association d’un concentrateur à rotor zéolithe et d’une combustion catalytique, les gaz d’échappement à faible concentration peuvent être concentrés 20 fois avant traitement, et le rendement de récupération de chaleur peut dépasser 85 %. Après la modernisation de ses installations, une entreprise a réduit sa consommation de gaz de 60 % et prolongé à deux ans le cycle de remplacement du catalyseur, économisant ainsi 400 000 yuans par an en coûts d’exploitation.
6. Gestion collaborative d’une chaîne d’approvisionnement écologique
6.1 Réduction de l’empreinte carbone des matières premières en amont
Demandez aux fournisseurs des données sur leur empreinte carbone et privilégiez les matières premières produites à l’aide d’électricité renouvelable. Une entreprise a mis en place un système d’évaluation de l’empreinte carbone de ses fournisseurs. Grâce aux achats centralisés, elle a réduit de 12 % l’intensité des émissions des matières premières et de 15 % la consommation énergétique de la logistique.
6.2 Optimisation de la logistique en aval
Le recours à des véhicules de transport à énergie nouvelle et à des algorithmes d’optimisation des itinéraires permet de réduire la consommation énergétique de la distribution. Le remplacement des camions diesel par des utilitaires électriques, associé à un système intelligent de gestion des déplacements, a réduit de 70 % les émissions de carbone liées au transport et fait passer le taux de trajets à vide de 25 % à 10 %.
7. Plan de mise en œuvre et évaluation des bénéfices
7.1 Stratégie de transition par étapes
Conformément au principe « répondre aux besoins urgents et servir la population », les entreprises devraient être accompagnées dans une mise en œuvre par étapes : la première année, elles devraient réaliser des économies d’énergie sur leurs équipements et installer un système de récupération de chaleur résiduelle, avec un délai de retour sur investissement estimé à 2 ou 3 ans ; la deuxième année, elles devraient promouvoir le recours aux énergies propres et la modernisation intelligente, afin de réduire de plus de 20 % l’intensité énergétique ; la troisième année, elles devraient mettre en place une chaîne d’approvisionnement écologique pour réduire les émissions de carbone tout au long du cycle de vie des produits.
7.2 Analyse des bénéfices globaux
Pour une entreprise produisant 100 millions de gobelets en plastique par an, la mise en œuvre complète de ces mesures permettrait d’économiser chaque année 8 millions de kWh d’électricité, d’éviter 6 400 tonnes d’émissions de dioxyde de carbone et de réduire de 3 millions de yuans les coûts des matières premières ainsi que de 3 millions de yuans les coûts d’élimination des déchets. Malgré un investissement initial d’environ 20 millions de dollars, les économies d’énergie et les revenus issus de l’échange de crédits carbone permettraient de récupérer cet investissement en quatre à cinq ans.
Conclusion :
Pour réduire la consommation d’énergie de ligne de production de gobelets en plastique, une approche systématique doit être adoptée, axée sur l’optimisation des procédés, la modernisation des équipements, la gestion de l’énergie, la substitution des matières premières et le recyclage des déchets. En mettant en œuvre des solutions innovantes telles que les technologies de commande intelligente, les énergies propres et la conception allégée, les entreprises peuvent réduire considérablement leurs coûts d’exploitation, renforcer leur compétitivité sur le marché et montrer la voie à la transition écologique du secteur. Dans le contexte de l’objectif de neutralité carbone, les économies d’énergie sont devenues indispensables à la survie et au développement de l’industrie des plastiques, et l’innovation continue est essentielle pour conquérir le marché de demain.