
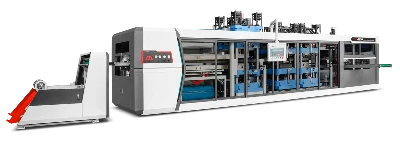

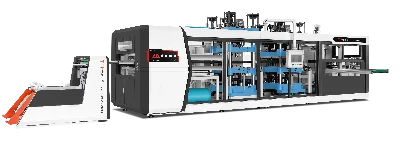
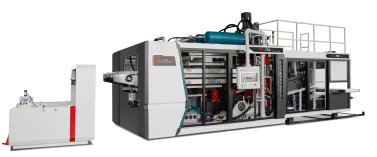
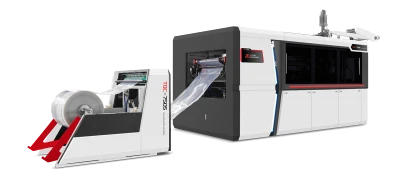
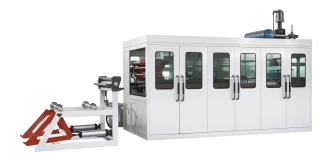
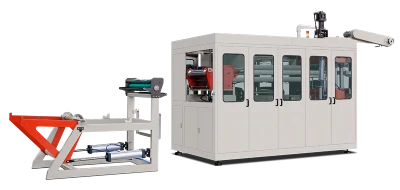
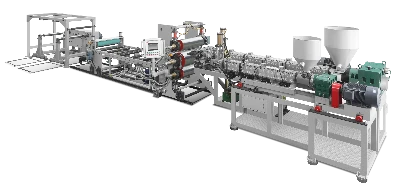
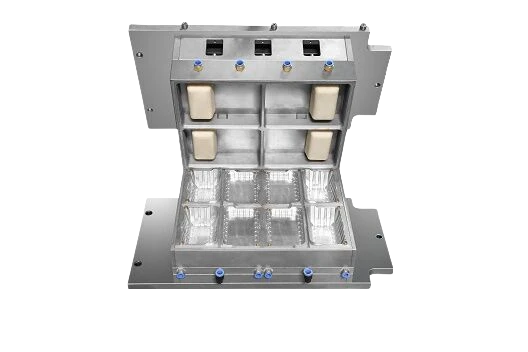
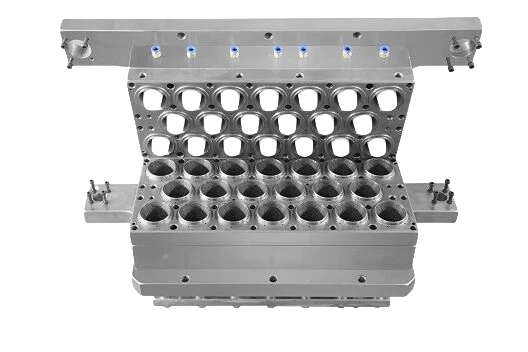
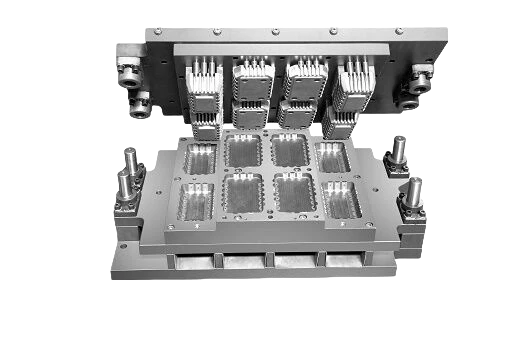
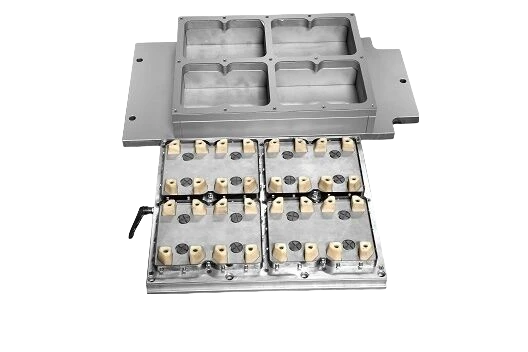

La différence ne tient ni à la station de formage ni au système de vide. Les chargeurs manuels de papier et les machines à gobelets en plastique utilisent le même procédé : chauffer la feuille, la presser contre un moule froid pour la mettre en forme, puis la découper. La principale différence réside dans le nombre de manipulations effectuées par un opérateur à chaque cycle. Sur une machine semi-automatique, les opérateurs chargent le papier, retirent la feuille formée, puis utilisent une presse de découpe distincte. Sur une ligne entièrement automatisée, le papier est alimenté en continu depuis un rouleau, la machine découpe les gobelets dans les moules, puis un empileur compte et récupère les gobelets finis.
Le terme « automatique » recouvre trois types d’opérations différents
Presque aucune machine ne réalise toutes les opérations à elle seule. Les spécifications d’automatisation de la machine de fabrication de gobelets en plastique doivent donc préciser lesquelles des trois tâches elle prend en charge. La première est l’alimentation en feuilles : le papier peut être acheminé par des rouleaux servo-commandés, ou les opérateurs peuvent insérer une feuille à chaque cycle. La deuxième consiste à retirer et à découper les gobelets. Une presse peut les découper directement dans les moules, ou les feuilles formées à chaud peuvent être transférées vers des presses distinctes pour la découpe. La troisième tâche est l’évacuation des déchets : la machine peut acheminer elle-même les chutes de papier vers un granulateur, ou l’opérateur peut les retirer à la main.
Les machines qui alimentent automatiquement le papier, mais nécessitent l’intervention d’un opérateur pour découper les gobelets et retirer les chutes, sont souvent appelées des machines à alimentation semi-automatique du papier. Le terme « automatique » reste imprécis si le fournisseur ne précise pas quelles opérations sont effectuées par la machine elle-même. L’élément essentiel est le nombre de feuilles ou de produits que l’opérateur doit manipuler à chaque cycle. Chaque intervention dans la zone d’outillage présente un risque pour la sécurité. Une évaluation des risques selon ISO 12100 aide à les repérer. Les machines à gobelets de LITAI Machinery combinent l’alimentation, le chauffage, le formage et la découpe. L’empilage, le comptage et la collecte des déchets de papier peuvent être ajoutés sous forme de modules.
| Opérations pendant le cycle | Procédé semi-automatique | Procédé automatique | Quelle est la différence ? |
|---|---|---|---|
| Alimentation en feuilles | Feuilles découpées manuellement | Alimentation continue en rouleau | Un opérateur par machine |
| Extraction et finition | Retirer les feuilles chaudes et les découper séparément. | Poinçonnage intégré au moule en production | Traces de manipulation, deuxième dispositif de fixation ; |
| Empilé | Manuel | Empileur à bande ou empileuse mécanique | Deux ou trois personnes |
| Déchets | Retrait manuel | Chutes et retours | Matériaux et main-d’œuvre |
Quelles autres tâches les opérateurs doivent-ils effectuer sur les machines semi-automatiques ?
Avec un chargeur manuel, les opérateurs enchaînent plusieurs étapes : placer les feuilles, les fixer, attendre le chauffage, observer le formage, ouvrir la machine, retirer les feuilles chauffées avec des gants, les acheminer vers la presse de découpe et récupérer les gobelets. La machine attend l’opérateur à chaque étape, et le résultat dépend de sa façon de travailler. Si la feuille est placée à quelques millimètres du centre, le matériau risque de s’étirer de manière inégale. Si l’opérateur tarde à retirer la feuille formée, celle-ci peut refroidir et se rétracter dans le moule. Le coût de la main-d’œuvre n’est qu’une partie du problème : la stabilité de la qualité du produit est également importante. Le déchargement manuel rapproche aussi les mains de l’opérateur d’une zone chaude à chaque cycle. Les chargeurs manuels nécessitent des dispositifs de sécurité supplémentaires, car la zone de chargement constitue une ouverture dans le protecteur de la machine. Le verrouillage de sécurité de cette ouverture peut exiger un niveau de performance supérieur à celui d’autres dispositifs de sécurité de la machine.
La véritable origine des écarts de cadence
La différence entre les lignes de production semi-automatiques et automatiques de gobelets en plastique est évidente, mais la production n’est pas le seul facteur qui influe sur les coûts. Un chargeur manuel équipé d’une feuille de 600 × 400 mm et d’un moule à 12 empreintes peut effectuer 0,8 cycle par minute, en comptant le chargement, le chauffage, le formage, le déchargement et la découpe. Il peut produire entre 600 et 1 200 gobelets par heure et nécessite deux à trois opérateurs. Un Machine automatique de fabrication de gobelets en plastique une ligne équipée d’un moule de 730 × 320 mm à 36 empreintes peut fonctionner à 20 cycles par minute. Un opérateur peut produire environ 43 000 gobelets par heure.
L’écart de production est d’environ 35 fois. Il s’explique principalement par le nombre d’empreintes, passé de 12 à 36, et par l’alimentation continue en rouleau, qui ne s’interrompt pas pour changer de feuille. Le reste tient au fonctionnement de la machine. Les chargeurs manuels doivent attendre le chauffage et nécessitent un déchargement manuel. Les lignes automatiques de fabrication de gobelets en plastique chauffent, forment et découpent le matériau en une seule opération.
L’automatisation réduit les temps d’attente, mais ne change pas les besoins fondamentaux de chauffage des matériaux. Porter du PP de 0,6 mm de 25 °C à 155 °C nécessite toujours environ 35 kJ/W, avec une capacité thermique massique d’environ 1,9 kJ/kg·K. C’est pourquoi la cadence réelle tend à se rapprocher de 20 cycles par minute plutôt que des 30 à 48 cycles par minute indiqués dans certaines brochures. Les normes ISO 306 et ISO 527-3 portent sur les essais des matériaux, mais ne définissent pas directement la cadence de la machine.
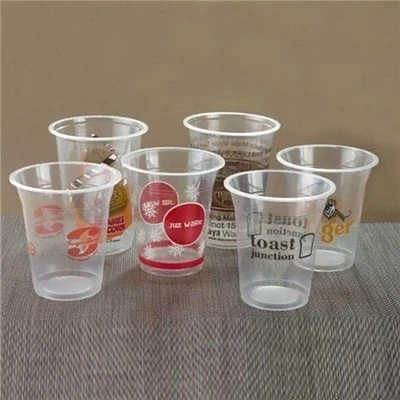


Comparaison des coûts de main-d’œuvre à production égale
Pour comparer équitablement les solutions, il faut considérer des machines produisant le même nombre de gobelets, et non comparer simplement une machine à une ligne de production. Une ligne produisant environ 43 000 gobelets par heure peut remplacer quelque 36 chargeurs manuels produisant chacun 1 200 gobelets par heure. Chaque chargeur manuel nécessite deux ou trois opérateurs, soit environ 90 personnes au total, contre une seule sur la ligne automatisée.
Lorsque le coût est calculé pour mille gobelets, le principal avantage d’une ligne automatique de fabrication de gobelets en plastique est la réduction du coût de la main-d’œuvre. La norme ISO 22400-2 propose une méthode de mesure de la performance de production. Un indicateur utile consiste à calculer le nombre d’heures nécessaires pour produire une quantité donnée de gobelets. Le traitement manuel prend environ 2,1 heures pour 1 000 gobelets, contre environ 0,023 heure de travail pour une ligne automatisée. Avec un coût horaire d’environ 3 $, l’opération manuelle revient à environ 6,20 $ par millier de gobelets, contre 0,07 $ pour la ligne automatique. L’écart est d’environ 0,006 $ par gobelet, avant prise en compte des déchets et de l’énergie.
Les lignes de production automatiques peuvent également consommer moins d’énergie, car elles fonctionnent à une cadence régulière au lieu de s’arrêter entre les feuilles. La norme ISO 50001 fournit des lignes directrices pour le management de l’énergie. Si une ligne automatisée coûte 100 000 $ de plus qu’une machine manuelle, les seules économies de main-d’œuvre pourraient amortir cet investissement après la production de 16 millions de gobelets. Le rendement réel dépend de la production, des salaires, de la consommation d’énergie et du taux de rebut.
Coût du remplacement, surface au sol et parc de machines
Avec un procédé manuel, augmenter la production ne consiste pas à utiliser une machine plus grande : il faut ajouter des machines, ce qui crée de nouveaux problèmes. Trente-six machines et leurs presses de découpe occupent beaucoup d’espace. Chaque machine nécessite également ses propres protecteurs, son entretien et une alimentation en air comprimé. Les lignes automatiques occupent moins d’espace. Le bâti de formage mesure à lui seul environ 8 mètres de long, et une seule ligne peut remplacer de nombreuses machines distinctes.
La rapidité des changements de série est également importante. Si le changement de format d’une ligne automatisée prend une demi-journée, celle-ci risque de ne produire qu’un seul modèle. Dans ce cas, un temps de changement plus court est plus utile qu’une cadence maximale plus élevée. LITAI Machinery indique que sa machine entièrement servo-commandée permet de remplacer l’outillage en 20 minutes et de rappeler les paramètres de production enregistrés. La ligne peut ainsi produire des gobelets de formes et de tailles différentes en réduisant le temps de réglage.
Si une machine semi-automatique est plus facile à acheter
À partir d’un certain niveau de production, une machine manuelle peut être le meilleur choix. Une machine fonctionnant sur un seul poste peut suffire à produire des centaines de milliers de gobelets par mois. Si la demande est faible, le rendement de la machine n’est pas un problème majeur. Une ligne automatique risque alors de représenter un investissement inutile si elle reste à l’arrêt.
Les machines semi-automatiques peuvent également convenir à certains matériaux. Les feuilles épaisses, par exemple en plastique de 2 à 3 mm, et les feuilles pré-séchées, comme le PET, qui doivent être séchées avant le formage, peuvent être plus faciles à traiter si les opérateurs les chargent manuellement une par une. Les rouleaux d’alimentation peuvent augmenter la tension de la feuille. La norme ISO 11357-3 décrit comment mesurer le comportement de fusion et de cristallisation des plastiques, ce qui aide à sélectionner les matériaux et à maîtriser le procédé.
Un cycle de production court est une autre raison de choisir une machine semi-automatique. Les outillages comportant moins d’empreintes sont souvent beaucoup moins coûteux que ceux à empreintes multiples conçus pour les lignes automatiques. Ils constituent donc un meilleur choix pour les nouveaux produits dont la demande sur le marché n’est pas encore établie. Des échantillons peuvent être fabriqués sur des machines semi-automatiques et testés dans les conditions prévues par ISO 291 avant d’être comparés aux pièces de production.
Quel terme pourrait remplacer le mot « automatique » ?
Demandez des précisions sur les opérations, pas des qualificatifs. Une spécification utile doit indiquer les tâches manuelles qui restent à effectuer pendant un cycle normal, le personnel nécessaire, le temps de fonctionnement par cycle en secondes, la méthode d’alimentation en papier et le diamètre du rouleau, la possibilité de découper dans le moule, le mode d’évacuation des déchets et la façon réaliste de répartir le temps de travail entre différents gobelets. Demandez un moule conforme aux plans révisés ainsi que des précisions sur le système qualité utilisé pour le gérer. LITAI Machinery indique avoir adopté un système qualité ISO 9001 et propose le formage et la découpe dans le moule, ainsi que l’empilage, le comptage et la collecte automatiques des déchets de papier. Ce type d’affirmation doit être précisé par écrit plutôt qu’accepté comme une simple appellation de catégorie. Demandez ensuite ce qu’il advient du produit entre la machine et la table d’emballage : c’est à cette étape que les exigences de conception hygiénique des machines alimentaires commencent à s’appliquer.
Foire aux questions
Une automatisation complète signifie-t-elle qu’il n’y a aucun opérateur sur la ligne de production ?
Non. Cela signifie que les opérateurs n’ont pas à manipuler le produit pendant le cycle de formage et de finition. Ils doivent néanmoins remplacer les rouleaux de feuilles, retirer les bourrages, examiner des échantillons et surveiller les machines. Pour mesurer le degré d’automatisation, il vaut mieux compter le nombre de manipulations effectuées par les opérateurs pour 1 000 gobelets que le nombre de personnes présentes à proximité.
Les machines semi-automatiques peuvent-elles être améliorées ultérieurement ?
partiel. Un empileur et des systèmes d’évacuation des déchets peuvent souvent être ajoutés à l’arrière de la machine. La finition par découpe est plus difficile à ajouter, car elle dépend de la station de formage et du moule. Ce n’est pas un simple accessoire.
Quels gobelets fabriqués par machine sont les plus réguliers ?
Les résultats des lignes de production entièrement automatisées sont généralement constants, et ce n’est pas uniquement grâce aux servomoteurs. Le poinçon de découpe permet de maintenir les dimensions du bord à environ ±0,2 mm, car le même outillage forme et découpe le gobelet. Les opérateurs n’ont pas à transférer le produit de la station de formage vers une presse de découpe séparée. Cela réduit également les variations liées à la manipulation et au temps d’intervention des opérateurs.
Que faut-il vérifier avant de passer commande ?
Les règles relatives au contact alimentaire s’appliquent non seulement aux machines, mais aussi aux matières premières et aux produits finis. Dans l’UE, le règlement (CE) nº 1935/2004 et le règlement (UE) nº 10/2011 de la Commission concernent les matériaux destinés au contact des denrées alimentaires et les matières plastiques. Aux États-Unis, la norme FDA 21 CFR 177.1520 couvre certains polymères oléfiniques. Si les opérateurs manipulent les gobelets entre le formage et l’emballage, la norme EN 1672-2 fournit des lignes directrices sur les exigences d’hygiène applicables aux machines. La directive (UE) 2019/904 influe également sur le choix des matériaux et des produits en plastique à usage unique dans l’UE.
Le choix d’une machine doit reposer sur le volume, le type de produit et le temps de production, et pas seulement sur son appellation. Vérifiez la fréquence à laquelle un opérateur doit manipuler le produit, le temps de travail nécessaire pour produire 1 000 gobelets et le temps requis pour changer leur format. Les lignes entièrement automatisées sont pertinentes lorsque les volumes et les durées de fonctionnement sont suffisamment élevés pour justifier les coûts supplémentaires.
Source d’information
ISO 12100:2010 — sécurité des machines : appréciation et réduction du risque, y compris aux points d’intervention du cycle
ISO 13849-1 — parties des systèmes de commande relatives à la sécurité : niveau de performance
IEC 60204-1 — équipements électriques des machines industrielles
Règlement (UE) 2023/1230 — mise sur le marché des machines dans l’Union européenne
ISO 22400-2 — indicateurs clés de performance pour le management des opérations de production
ISO 50001 — systèmes de management de l’énergie
ISO 306 — température de ramollissement Vicat des thermoplastiques
ISO 527-3 — propriétés en traction des films et des feuilles
ISO 11357-3 — température et enthalpie de fusion et de cristallisation
ISO 291 — atmosphères normales pour le conditionnement et les essais des plastiques
ISO 9001:2015 — systèmes de management de la qualité : exigences
EN 1672-2 — machines pour les produits alimentaires : exigences d’hygiène
Règlement (CE) nº 1935/2004 — cadre applicable aux matériaux destinés à entrer en contact avec des denrées alimentaires ; règlement (UE) nº 10/2011 de la Commission — matières plastiques destinées au contact alimentaire ; FDA des États-Unis, 21 CFR 177.1520 — polymères oléfiniques
Directive 2019/904 — réduction de l’incidence de certains produits en plastique à usage unique