
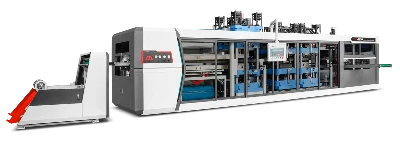

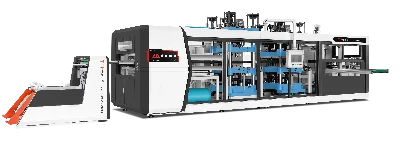
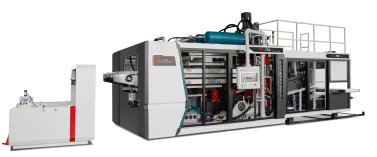
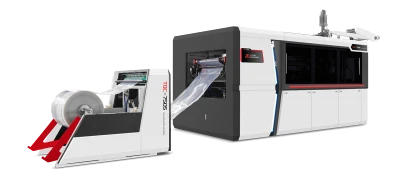
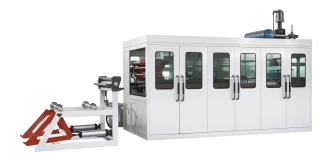
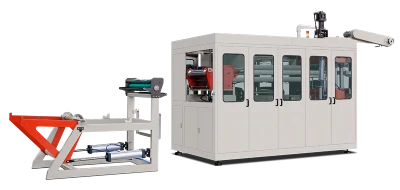
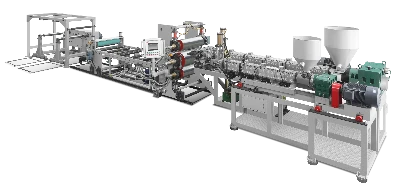
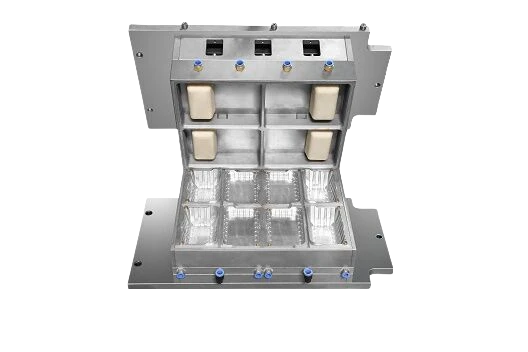
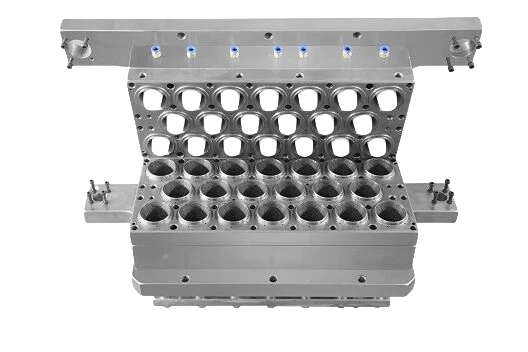
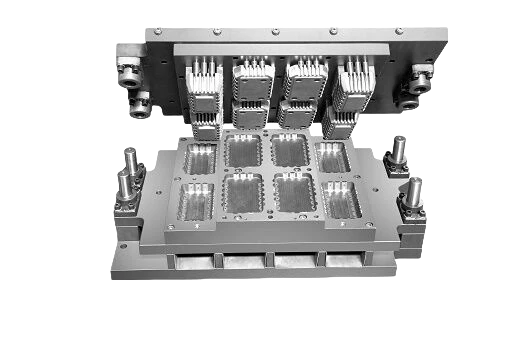
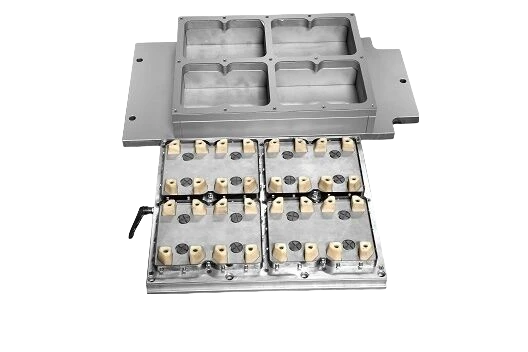
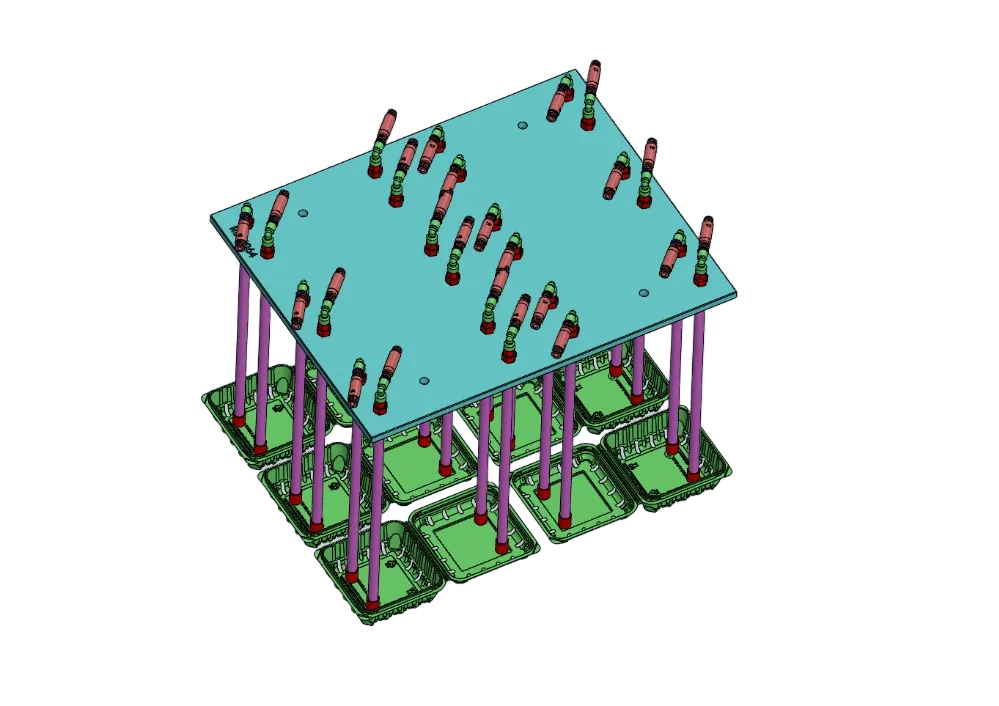

Machine de fabrication de gobelets en plastique chauffer une feuille plane de PP, de PS, de PET ou de PLA jusqu’à ce qu’elle ramollisse. Le vide et l’air comprimé, à une pression de 8 bar, la plaquent ensuite dans un moule refroidi à l’eau. La feuille refroidit et prend la forme d’un gobelet. Celui-ci est ensuite découpé dans la feuille au cours du même cycle, à l’aide d’un moule.
Les machines ne font pas fondre le plastique et n’utilisent pas le moulage par injection. Les parois du gobelet proviennent de la feuille d’origine et s’amincissent là où la matière s’étire. Le système de chauffage, la pression d’air et la découpe influent tous sur l’épaisseur des parois, la forme du bord et la vitesse de production.
Les postes fonctionnent selon un ordre fixe
Les machines de fabrication de gobelets en plastique fonctionnent selon une série d’étapes interdépendantes. D’abord, les rouleaux d’entraînement font avancer la feuille d’une longueur de moule. Le chauffage se met ensuite en place et chauffe la feuille pendant 8 à 20 secondes, selon son épaisseur. Une fois le chauffage rétracté, le moule se ferme. Le vide et l’air comprimé donnent sa forme à la feuille, puis les canaux de refroidissement du moule en aluminium la refroidissent. Un poinçon découpe les gobelets dans la feuille ; ceux-ci sont ensuite récupérés par un empileur à bande ou un robot. Les chutes restantes sont envoyées au granulateur pour être recyclées.
Chaque étape doit être achevée avant que la suivante ne commence. Le moule ne peut pas s’ouvrir tant que le chauffage n’a pas été retiré, et le poinçon ne peut pas découper les gobelets tant qu’ils ne sont pas assez refroidis pour être démoulés. Par conséquent, un chauffage ou un empilage trop lent peut arrêter toute la ligne de production.
La sécurité des machines est également importante. L’évaluation des risques suit l’ISO 12100, les équipements électriques la norme IEC 60204-1, et les commandes de sécurité sont conçues pour satisfaire aux niveaux de performance de l’ISO 13849-1. Ces normes aident les fabricants à se conformer aux règles européennes applicables aux machines, prévues par le règlement (UE) 2023/1230.
LITAI Machinery fabrique ses machines dans le cadre d’un système de management de la qualité conforme à l’ISO 9001. La gamme comprend des châssis à moule basculant, à servomoteur et hydrauliques. Ces machines offrent une profondeur de formage maximale de 125 à 180 mm et acceptent des feuilles d’une largeur allant jusqu’à 770 mm.
Il faut maîtriser la fenêtre de chauffe, pas seulement la température
Sur une machine de fabrication de gobelets en plastique, les feuilles doivent être chauffées à la bonne température pour s’étirer sans se déchirer. Elles ne doivent pas trop chauffer, au risque de s’affaisser sur le chauffage ou de commencer à se fissurer. Pour le PP, la plage est d’environ 150 à 165 °C ; pour le HIPS, d’environ 120 à 140 °C ; et pour le PET amorphe, d’environ 110 à 130 °C. Pour le PLA, la température est d’environ 90 °C. Le PLA ramollit à une température plus basse, ce qui limite sa température de mise en œuvre. Son point de ramollissement peut être mesuré par l’essai Vicat selon l’ISO 306, ou sa température de transition par un essai selon l’ASTM D3418.
Deux problèmes courants sont liés à cette plage de température. Le premier est l’affaissement de la feuille. Lorsqu’elle ramollit, elle n’est plus suffisamment soutenue ; une feuille de 0,3 mm s’affaisse donc beaucoup plus vite qu’une feuille de 1,8 mm. C’est pourquoi les chauffages sont divisés en plusieurs zones, dont la chaleur est réglée séparément en haut et en bas. La partie inférieure reste souvent plus froide afin de limiter l’affaissement.
Le second problème concerne les variations du temps de chauffage. La température et la durée du cycle de chauffage doivent être réglées simultanément. Si la machine est réglée pour une feuille épaisse, une feuille plus mince risque de cloquer ou de prendre un aspect crayeux.
Comment donner sa forme au gobelet
En général, les trois forces sont utilisées ensemble. Le vide seul peut créer une différence de pression d’environ un bar, suffisante pour les plateaux peu profonds et les gobelets courts et larges. Le formage sous pression fonctionne différemment : de l’air comprimé à une pression de 4 à 8 bar plaque la feuille chaude contre le moule. Les bords sont ainsi plus nets, les angles du fond plus marqués et les zones de matière entre les empreintes voisines plus réduites.
L’assistance par poinçon permet de résoudre un autre problème. Le poinçon chauffé pousse la feuille vers le bas avant que l’air comprimé ou le vide ne termine le formage. Cela permet de déplacer davantage de matière vers la paroi latérale et d’éviter que trop de matière ne soit tirée hors du fond.
La méthode appropriée dépend du rapport d’étirage, c’est-à-dire de la profondeur du gobelet divisée par le diamètre de son ouverture. En dessous de 1, l’air ou le vide suffit généralement. Entre 1 et 1,5, un poinçon d’assistance permet d’éviter une épaisseur de paroi irrégulière.
| Méthode de formage | Pression disponible | Idéal pour : | Offres promotionnelles |
|---|---|---|---|
| Vide seul | Environ 1 bar | Plateau peu profond, gobelet large et court | Bord mal défini |
| Vide avec assistance par poinçon | 1Baga pré-étirage | Gobelet profond avec un rapport d’étirage supérieur à 1,2 | Traces de poinçon : contrôle supplémentaire de la température |
| Pression avec assistance par poinçon | 4–8 bar | Gobelet mince à bord bien défini | Coût du moule, conception des évents |
| Pression seule | 4–8 bar | Les parois sont uniformes et la tension est modérée. | Matière entre les empreintes rapprochées |
La découpe du moule détermine si le gobelet est prêt à la vente
La découpe transforme la pièce formée en produit fini. Sur la plupart des lignes automatisées, elle se déroule au cours du même cycle. Tant que le gobelet est encore dans le moule, une lame en acier ou un poinçon descend et le découpe dans la feuille. Cela évite qu’il ne bouge entre le formage et la découpe.
Cela permet de maintenir les dimensions du bord dans une tolérance de ± 0,2 mm. Les bords sont découpés avec les mêmes outils que ceux utilisés pour le formage, ce qui évite les erreurs supplémentaires liées au refroidissement, au retrait et aux différentes étapes. Les presses de découpe séparées et la découpe hors ligne nécessitent des manipulations supplémentaires et un second jeu de montages. Elles peuvent également entraîner des erreurs d’alignement, évitées par les outils intégrés au moule.
Le poinçon détermine également la forme d’emboîtement des gobelets, ce qui est important pour la production et la vente. Si le bord est légèrement trop grand, les gobelets risquent de ne pas se séparer correctement dans le distributeur. Les acheteurs pourraient alors reprocher le problème aux gobelets.
La vitesse n’est pas le rendement
La vitesse nominale d’une machine de fabrication de gobelets en plastique ne correspond pas à sa production réelle. Les brochures indiquent souvent une vitesse mesurée sans charge de production. Le moule basculant peut effectuer 48 rotations par minute. Les machines plus grandes, à servomoteur ou hydrauliques, peuvent réaliser 30 à 35 cycles de formage par minute. Ces chiffres indiquent la vitesse de déplacement de la machine, et non le temps nécessaire pour chauffer et refroidir chaque gobelet.
Prenons un exemple concret. Un moule de 730 × 320 mm peut produire des gobelets de 78 mm de diamètre, avec un pas de 80 mm. Il comporte neuf empreintes et quatre rangées, soit 36 empreintes. Avec du PP de 0,6 mm, la cadence réelle est de 20 cycles par minute, soit 720 gobelets par minute ou environ 43 000 par heure. Si l’on se base sur une cadence de 48 cycles par minute, on pourrait croire que le même moule produit 1 728 gobelets par minute, soit 2,4 fois la production réelle.
Le chauffage aide à expliquer cet écart. Environ 140 g de polypropylène traversent la machine à chaque cycle. Chauffer cette matière de 25 °C à 155 °C, avec une capacité thermique massique d’environ 1,9 kJ/kg·K, nécessite environ 35 kJ. À 20 cycles par minute, cela représente une puissance nette de 11 à 12 kW, sans compter les pertes de chaleur par rayonnement.
Cela explique aussi pourquoi des changements de moule plus rapides sont plus utiles qu’une vitesse nominale plus élevée. LITAI Machinery annonce un changement de moule pouvant prendre jusqu’à 20 minutes sur ses machines à servomoteur. Cela permet de gagner davantage de temps sur la ligne de production lors du passage d’une taille de gobelet à une autre.
C’est au niveau de l’épaisseur des parois que la plupart des gobelets présentent des défauts
L’épaisseur des parois d’un gobelet thermoformé n’est pas uniforme. Une erreur fréquente consiste à confondre l’épaisseur de la feuille et celle du gobelet. La matière s’étire du fond vers la paroi latérale : une feuille de 0,6 mm peut ainsi donner un gobelet dont le bord mesure 0,5 mm et le fond 0,18 mm.
Trois facteurs influent sur l’épaisseur des parois. Le rapport d’étirage détermine l’épaisseur de la matière. L’assistance par poinçon et le formage sous pression contribuent à réduire l’écart d’épaisseur entre le haut et le fond, d’un rapport d’environ 3:1 à moins de 2:1. La température du moule compte également. Un moule chaud permet à la feuille de s’étirer plus longtemps avant de refroidir et de se figer, mais cela augmente aussi la durée du cycle.
Les données d’essai de traction mesurées selon l’ISO 527-3 aident les opérateurs à régler le procédé de formage. La seule indication de la qualité de la résine ne fournit pas suffisamment d’informations. C’est pourquoi LITAI Machinery indique une tolérance de formage de ± 0,2 mm, plutôt que de prendre l’épaisseur de la feuille comme mesure principale.
Pour réduire l’épaisseur de la feuille en toute sécurité, repérez d’abord la partie la plus mince du gobelet. Découpez un gobelet échantillon en petits morceaux et mesurez l’épaisseur de ses parois à différents endroits.
Changer de résine implique de modifier la machine, pas seulement les réglages
Changer de matériau ne consiste pas simplement à modifier les réglages de la machine. Le PP se forme à température élevée et présente une large plage de formage. Il convient également bien au formage profond et peut contenir des boissons chaudes. C’est pourquoi il est souvent envisagé comme une solution de remplacement aux gobelets en papier.
Le HIPS est une option économique. Il se thermoforme et s’imprime facilement, mais il peut se casser sous l’effet d’un choc. Le PET nécessite des conditions différentes : la feuille doit être sèche et sa plage de température de formage est étroite. Pour les gobelets destinés à contenir des boissons chaudes, le moule et le cycle doivent aussi tenir compte de la cristallisation, et pas seulement du ramollissement. L’ISO 11357-3 mesure le comportement de fusion et de cristallisation et aide à déterminer le procédé approprié.
Le PLA se forme bien entre 90 et 120 °C, mais se déforme lorsqu’on y verse un liquide chaud. Pour réduire ce risque, choisissez la bonne qualité de matériau et l’épaisseur de paroi appropriée.
Les machines compatibles avec le PP, le PS, le PET, le PVC et le PLA peuvent être équipées de systèmes de chauffage, de vide et d’évacuation adaptés à ces matériaux. Cela ne signifie pas pour autant qu’un même réglage conviendra à tous. LITAI Machinery fournit des lignes de production pour le PP, le PS, le HIPS, le PET, le PVC et les matériaux mélangés à de l’amidon de maïs. Il est donc important de choisir avec soin les zones de chauffage et les systèmes d’empilage.
La conformité au contact alimentaire dépend également des ingrédients. Dans l’UE, le règlement (CE) nº 1935/2004 et le règlement (UE) nº 10/2011 de la Commission s’appliquent aux matériaux concernés destinés au contact des aliments. Aux États-Unis, le titre 21 du CFR, section 177.1520 de la FDA, couvre certains polymères oléfiniques. La conformité dépend du polymère et de ses additifs. Quel que soit le matériau utilisé, les gobelets en PP ne sont pas automatiquement conformes aux exigences.
Foire aux questions
Cette machine fabrique-t-elle directement les gobelets à partir de granulés de résine ?
Non. Les gobelets ne sont pas fabriqués directement à partir de granulés. Pour une ligne de production complète, il faut utiliser une ligne d’extrusion de feuilles ou acheter des rouleaux de feuilles. Les granulés sont d’abord transformés en feuilles minces. La tolérance d’épaisseur de la feuille influe ensuite sur le procédé de formage.
Quelle profondeur de gobelet une machine peut-elle former ?
Les machines actuelles à plusieurs postes peuvent former des gobelets jusqu’à 180 mm de profondeur. Les machines hydrauliques atteignent généralement 125 mm. La profondeur du gobelet n’est pas la seule limite : le rapport d’étirage compte aussi. Un gobelet de 180 mm de profondeur et de 90 mm de diamètre nécessite une assistance par poinçon, un formage sous pression et un contrôle précis de la température du moule pour garantir la solidité du fond.
Pourquoi le fond du gobelet est-il mince et les bords épais ?
Cela s’explique par l’étirement de la feuille, du centre vers les côtés. La matière du fond s’étire avant de s’amincir, tandis que les bords conservent davantage leur épaisseur initiale, car ils s’étirent moins. L’assistance par poinçon, une pression de formage plus élevée et un moule chaud permettent de déplacer davantage de matière vers la paroi latérale. Toutefois, il est impossible d’éliminer complètement les différences d’épaisseur.
Points à vérifier lors d’un essai de production
La qualité des gobelets dépend de celle du matériau utilisé. Effectuez vos propres relevés et mesures au lieu de vous fier aux brochures. Découpez un gobelet et mesurez l’épaisseur du bord, de la paroi latérale et du fond. Les écarts entre ces mesures sont plus importants que l’épaisseur moyenne. Mesurez successivement le diamètre du bord de 20 gobelets pour vérifier la plage dimensionnelle réelle. Chronométrez un cycle complet, comprenant le chauffage, le refroidissement et la découpe, et non simplement le temps de fonctionnement à vide de la machine. Pesez les chutes après le formage et comparez leur poids à celui du gobelet fini. Une machine bien équipée ne devrait produire qu’une faible quantité de déchets. Testez les échantillons dans les conditions prévues par l’ISO 291, puis déterminez s’ils sont conformes aux exigences.
Source d’information
ISO 12100:2010 — Sécurité des machines : principes généraux de conception, évaluation et réduction des risques
ISO 13849-1 — Parties des systèmes de commande relatives à la sécurité : niveaux de performance
IEC 60204-1 — Équipement électrique des machines industrielles
Règlement (UE) 2023/1230 — Mise sur le marché des machines dans l’Union européenne
ISO 9001:2015 — Systèmes de management de la qualité : exigences
ASTM D3418 — Détermination des températures de transition des polymères par calorimétrie différentielle à balayage
ISO 11357-3 — Température et enthalpie de fusion et de cristallisation
ISO 306 — Température de ramollissement Vicat des thermoplastiques
ISO 527-3 — Propriétés en traction des films et des feuilles
ISO 291 — Atmosphères normales de conditionnement et d’essai des plastiques
Règlement (CE) nº 1935/2004 — Cadre relatif aux matériaux destinés au contact des aliments ; règlement (UE) nº 10/2011 de la Commission — matériaux plastiques destinés au contact des aliments
FDA américaine, titre 21 du CFR, section 177.1520 — Polymères oléfiniques
Directive 2019/904 — Réduction de l’incidence de certains produits en plastique à usage unique