
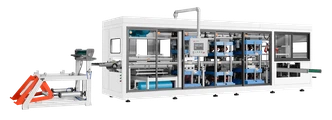
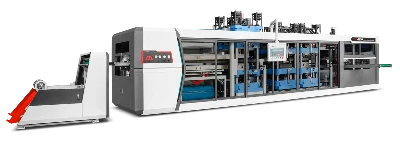

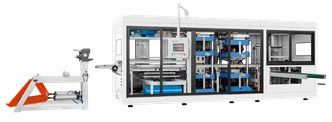
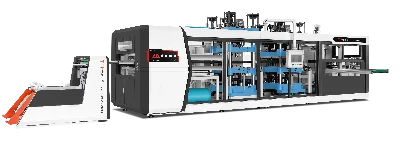
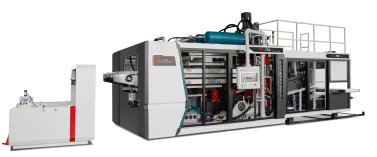
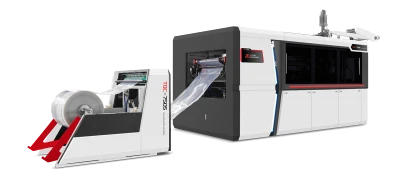
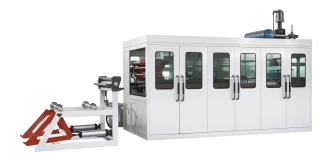
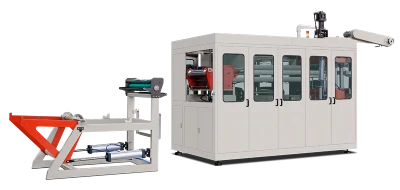
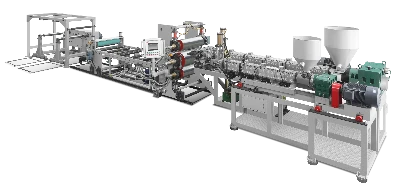
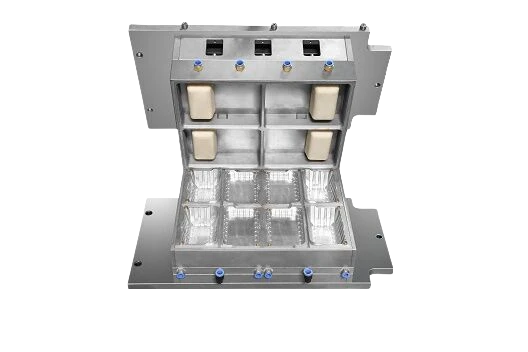
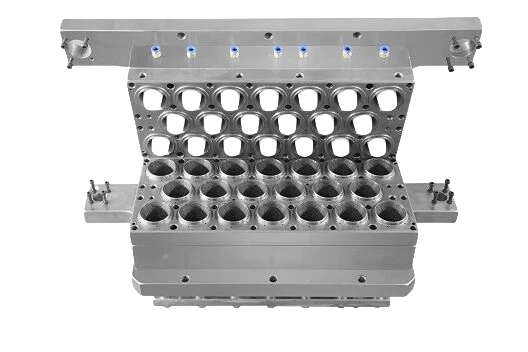
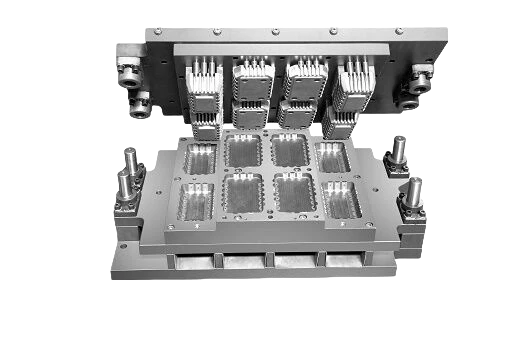

La machine de fabrication de gobelets en polyester chauffe le PET amorphe dans une plage de température étroite, au-dessus de son point de transition vitreuse. Une fine feuille est ensuite formée sur un moule à température contrôlée, puis le gobelet est découpé au cours du même cycle. C’est ainsi que fonctionnent la plupart des lignes de thermoformage. La principale différence entre le PET, le PP et le PS tient au moment où le PET doit être chauffé. Une chauffe trop longue amorce sa cristallisation. Une fois la feuille trop cristallisée, il devient difficile, voire impossible, de la former correctement. La machine doit contrôler la durée et la température de chauffe, utiliser des moules froids pour les gobelets transparents ou des moules chauds pour les gobelets cristallisés, et traiter des feuilles parfaitement sèches.
Ce qui change lorsque la résine est du PET
Chaque type de résine impose des contraintes différentes à une thermoformeuse. Le polypropylène (PP) et le polystyrène (PS) s’assouplissent et se mettent en forme sous l’effet de la chaleur. Si la machine chauffe lentement ou rapidement, ou reste chaude pendant que les opérateurs éliminent un bourrage, ces matériaux peuvent généralement être transformés sans difficulté majeure. Le PET amorphe est différent. Il sort de la ligne d’extrusion dans un état vitreux et froid, avec une densité d’environ 1,335 g/cm³. À long terme, cet état est instable. Selon la norme ISO 1183-1, le PET entièrement cristallisé a une densité élevée, d’environ 1,455 g/cm³. Comme le PET cristallisé est plus difficile à mettre en forme, il faut le thermoformer avant qu’il ne cristallise trop.
LITAI Machinery utilise les mêmes moules basculants, servomoteurs et bâtis hydrauliques de base que pour les autres plastiques. La principale différence réside dans le réglage du procédé. La machine de fabrication de gobelets en PET doit contrôler précisément la température et sécher correctement les feuilles. Ses performances dépendent non seulement de la taille des pièces formées, mais aussi de la capacité de la machine à gérer la chaleur et à préserver le taux d’humidité de la feuille de PET.
Chauffage : des fenêtres de temps limitées
La différence entre un gobelet transparent en PET et un gobelet blanc en PET tient à une plage de température très étroite.
Le PET amorphe s’assouplit entre 75 et 80 °C et fond entre 250 et 260 °C. À environ 140 °C, il peut commencer à cristalliser même en l’absence de moule, car les chaînes polymères peuvent se déplacer et former des structures ordonnées. Ce comportement peut être mesuré par calorimétrie différentielle à balayage conformément aux normes ISO 11357-3 et ASTM D3418. Les feuilles doivent être chauffées avec précaution jusqu’à une température de surface d’environ 110 à 140 °C. Les gobelets en polypropylène sont généralement formés à des températures de feuille plus élevées, autour de 150 à 165 °C.
Cela modifie le fonctionnement des systèmes de chauffage. Les zones de chauffe nécessitent des réglages plus bas, et les chauffages supérieur et inférieur doivent être contrôlés avec davantage de précision. La distance entre le dernier élément chauffant et le poste de formage doit également être courte. Une fois le PET à la bonne température, le délai avant le début de la cristallisation est limité. Une surchauffe du PP peut entraîner un affaissement, auquel on peut remédier en ajustant le procédé. La surchauffe du PET peut provoquer une cristallisation irréversible dans le cadre d’un formage classique.
Deux procédés : gobelets transparents et gobelets cristallisés
Le procédé de fabrication de gobelets transparents en PET utilise des feuilles amorphes et des moules refroidis, généralement à 15–25 °C. Le gobelet refroidit rapidement et conserve sa structure vitreuse transparente. On obtient ainsi un gobelet transparent, semblable aux gobelets en polystyrène qu’il remplace. Toutefois, sa résistance à la chaleur est limitée par sa température de transition vitreuse : il convient donc aux boissons froides ou à température ambiante, mais pas aux boissons chaudes.
Le procédé de fabrication en PET cristallisé utilise des moules chauds, généralement à 140–170 °C. Le gobelet reste suffisamment longtemps dans le moule pour que le matériau cristallise. Il devient alors opaque et blanc, et résiste davantage à la chaleur. La norme ISO 306 mesure le comportement au ramollissement afin d’évaluer les performances du PET à chaud ; l’apparence seule ne permet pas de déterminer sa résistance à la chaleur.
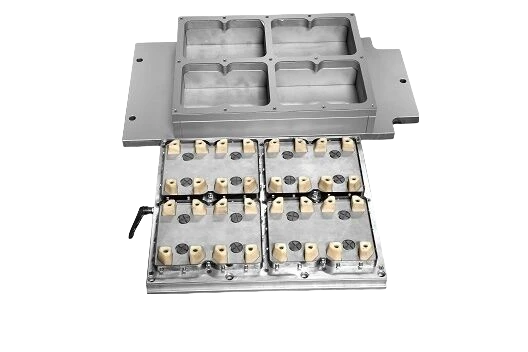
Lors de la commande d’un Machine de fabrication de gobelets en PET Pour les gobelets transparents, le système nécessite un refroidisseur de moule et un cycle de quelques secondes. Pour les gobelets cristallisés, la machine nécessite un moule chauffé à l’huile et un cycle plus long, généralement de quelques dizaines de secondes. Passer d’un procédé à l’autre exige de modifier le système de chauffage, la conception du moule et le système d’évacuation des gobelets. LITAI Machinery propose deux configurations reposant sur le même bâti de formage de base.
| Transparent, amorphe | Cristallisation | |
|---|---|---|
| Température du moule | 15–25 °C, refroidi | 140–170 °C, chauffé |
| Apparence | Transparent comme du verre | blanc opaque |
| Température de fonctionnement | Produits de remplissage froids ou à température ambiante | Zones de chauffe |
| Durée du cycle | Secondes | Quelques dizaines de secondes |
Séchage et longueur des chaînes : ce que les feuilles apportent
À des températures de fusion très élevées, l’eau peut dégrader le PET. C’est pourquoi la résine PET est séchée pendant 4 à 6 heures à 160–170 °C avant l’extrusion. Le sécheur doit maintenir le point de rosée près de −40 °C et ramener la teneur en humidité à environ 0,005–0,02 %, soit 50–200 ppm. L’humidité doit être mesurée, et non évaluée au toucher.
Même de faibles quantités d’eau peuvent endommager les chaînes polymères. À une teneur en humidité de 100 ppm, un kilogramme de PET contient environ 5,6 mmol d’eau. Si chaque molécule d’eau rompt une liaison ester, une seule fusion peut réduire d’environ un dixième le nombre de chaînes polymères d’une résine pour feuilles ayant une viscosité intrinsèque de 0,80 dL/g et une masse moléculaire moyenne de 20 000 g/mol. La viscosité intrinsèque peut diminuer d’environ 0,05 dL/g. Le gobelet peut alors devenir cassant et son bord risque de se fissurer.
Les stries argentées et les petites bulles sur les parois des gobelets sont des signes fréquents de dommages dus à l’humidité. Les acheteurs les remarquent souvent en premier, car elles sont faciles à voir et à photographier. Pour LITAI Machinery, le séchage de la résine et le traitement des feuilles font partie des spécifications de la ligne de thermoformage. Exposé entre le sécheur et le four de thermoformage, le PET absorbe de nouveau l’humidité. Si la qualité de la feuille entrante est incertaine, mesurez sa viscosité intrinsèque par viscosimétrie capillaire, conformément à la norme ISO 1628-5 ou ASTM D4603.
Fabriquer et réparer un gobelet qui se fissure
Les feuilles de PET doivent être chauffées au-dessus de leur température de transition vitreuse avant l’étirage. Si la température est trop basse, le matériau risque de céder au lieu de s’étirer uniformément, et la zone étirée blanchira. Ce défaut est appelé blanchiment sous contrainte. Les feuilles ne doivent pas non plus être trop chaudes, car le PET durcit lorsqu’il est étiré. Ce durcissement par déformation permet de former des gobelets profonds sans déchirer leur fond. Le matériau durcit aussi rapidement pendant le thermoformage. À mesure que la feuille s’assouplit, le poinçon doit avancer rapidement au début, puis ralentir vers la fin. Pour former un gobelet conique, le vide seul ne suffit souvent pas ; on utilise donc fréquemment une assistance par poinçon à 4–8 bar pour aider à répartir l’air.
La découpe peut également avoir une incidence sur la qualité du gobelet. Les bords sont découpés dans les outils de formage, ce qui permet de maintenir leurs dimensions à ±0,2 mm sur une machine bien réglée. Le bord est aussi un point de défaillance courant, car il est mince, fortement orienté et plus susceptible de cristalliser au contact d’un outil chaud. Une légère strie sur le bord peut indiquer une cristallisation partielle. Cette zone semble plus dure et risque probablement de se fissurer avant la paroi transparente voisine.
La découpe des bords à l’intérieur des moules améliore également la sécurité en évitant que les mains ne s’approchent de lames exposées. La conception mécanique doit être conforme aux normes de sécurité applicables, notamment ISO 12100 et ISO 13849-1. Les systèmes électriques doivent respecter la norme IEC 60204-1 et la réglementation applicable aux machines, notamment le règlement (UE) 2023/1230.
| Ce que vous voyez | Ce que cela indique |
|---|---|
| parois ou bords blanc laiteux | Sous la transition vitreuse, en images |
| Stries argentées, bulles délicates | La feuille est humide, elle n’est pas défectueuse. |
| Bande trouble, puis fissuration des bords | Cristallisation des bords |
| Paroi pleine, fond très mince | Assistance par poinçon insuffisante |
Rendement : mêmes outils, résultats différents
Même si les machines de fabrication de gobelets en PET et les lignes de production de polypropylène fonctionnent à des vitesses similaires, leurs volumes de production diffèrent. Cela s’explique par les besoins de chauffage et les conditions de formage.
Prenons une feuille de PET de 0,5 mm d’épaisseur et d’une densité de 1,335 g/cm³. Une feuille de 730 × 320 mm pèse environ 156 g. La chauffer de 25 à 130 °C nécessite environ 28 kJ, pour une capacité thermique massique de 1,7 kJ/kg·K. À 15 cycles par minute, la demande thermique du formage est d’environ 7 kW.
Pour le polypropylène, des feuilles de 140 g sont chauffées de 25 à 155 °C. Avec une capacité thermique massique de 1,9 kJ/kg·K, elles nécessitent environ 35 kJ par cycle. À 20 cycles par minute, la demande thermique atteint près de 11 kW. Les fours pour le PET nécessitent donc moins de chaleur pour le formage.
La principale différence concerne le rendement. Un moule à 36 empreintes peut produire 540 gobelets par minute, soit environ 32 400 gobelets par heure. À 20 cycles par minute, le même moule peut produire 720 gobelets par minute, soit environ 43 200 gobelets par heure.
Les systèmes de séchage consomment également de l’énergie. Le séchage d’environ 140 kg de feuilles de PET par heure à 160–170 °C augmente la demande thermique d’environ 10 kW, sans compter l’énergie nécessaire à la régénération du déshydratant. C’est pourquoi LITAI Machinery fonde ses exigences pratiques pour les lignes de production de PET sur les sécheurs et les thermoformeuses.
Que ne peut-on pas faire avec le PET ?
Le PET présente l’avantage d’être largement collecté et recyclé. Les gobelets en PET peuvent également répondre aux critères de conception en vue du recyclage. Toutefois, les gobelets en PET amorphe commencent à s’assouplir vers 70–80 °C ; ils ne conviennent donc ni au remplissage à chaud, ni au traitement en autoclave, ni au lavage en lave-vaisselle professionnel. Le PET est également sensible aux entailles et peut être endommagé par les substances fortement alcalines, ce qui le rend inadapté à certaines applications à pH élevé.
Le PET n’est pas biodégradable et ne satisfait pas aux exigences de biodégradation des normes EN 13432 ou ASTM D6400. À partir de septembre 2026, la directive 2024/825 considère les allégations environnementales non étayées comme des pratiques commerciales déloyales.
Les gobelets en PET sont également soumis aux règles relatives au contact alimentaire. Aux États-Unis, le 21 CFR 177.1630 porte sur le polyéthylène téréphtalate. En Europe, les exigences applicables aux matériaux destinés à entrer en contact avec des aliments sont définies par le règlement (CE) nº 1935/2004 et le règlement (UE) nº 10/2011 de la Commission. Le PET recyclé doit provenir d’un procédé de recyclage autorisé par le règlement (UE) 2022/1616. Ce règlement autorise des procédés de recyclage plutôt que des matières recyclées spécifiques. À l’heure actuelle, les exigences relatives au contenu recyclé de la directive (UE) 2019/904 s’appliquent aux bouteilles de boissons, et non aux gobelets.
Foire aux questions
Le PET et le polypropylène peuvent-ils être produits sur une seule ligne ?
Le bâti de formage convient, car LITAI Machinery fabrique des machines pour différents plastiques. Les outils et le système de chauffage doivent toutefois être adaptés à chaque matériau. Le PET exige un contrôle plus précis et, généralement, des températures d’outillage plus basses. Sa plage de formage étroite nécessite également un procédé plus doux. Les feuilles doivent être séchées avant d’entrer dans le four.
Pourquoi les gobelets en PET paraissent-ils parfois troubles ?
Une zone étirée blanc laiteux indique que le formage a lieu sous la température de transition vitreuse. Un voile sur toute la pièce, y compris sur la bride non formée, peut signifier que la feuille commence à cristalliser dans le four. De petites bulles ou des stries argentées indiquent généralement la présence d’humidité dans la feuille. Chaque problème nécessite une solution différente.
Quelles sont les erreurs de spécification les plus courantes ?
Choisissez le gobelet en fonction de son apparence, et non de la température à laquelle il devra résister. Un gobelet transparent en PET amorphe et un gobelet opaque en PET cristallisé peuvent être fabriqués sur la même machine de fabrication de gobelets en PET et présenter une qualité visuelle tout aussi parfaite. Pourtant, leur résistance à la chaleur peut différer de plus de 100 degrés. Si votre commande de gobelets en PET ne précise pas s’ils sont destinés à des contenus froids ou chauds, vous risquez d’obtenir un système de chauffage et de formage inadapté.
Les étapes de base d’une machine de fabrication de gobelets en PET sont les mêmes que celles des autres lignes de thermoformage : déroulage, chauffage, formage, refroidissement, découpe et empilage. Les principales différences sont la plage étroite de température de formage, la nécessité de sécher les feuilles jusqu’à un très faible taux d’humidité et le choix de moules chauds ou refroidis pour les gobelets transparents, ainsi que de moules chauds pour les gobelets résistants à la chaleur. Des plans, des informations sur la profondeur de formage et des options de moules pour gobelets, plateaux et contenants en polypropylène, PS, PET et PLA sont disponibles sur litaimachinery.com.
Source des informations
- ISO 11357-3, ASTM D3418 et ISO 306 — fusion, cristallisation et température de ramollissement Vicat des thermoplastiques
- ISO 1183-1, ISO 1628-5 et ASTM D4603 — densité des plastiques non alvéolaires et viscosité intrinsèque des polyesters thermoplastiques
- ISO 12100, ISO 13849-1, IEC 60204-1 et règlement (UE) 2023/1230 — évaluation des risques des machines, sécurité des systèmes de commande, équipements électriques et cadre réglementaire européen relatif aux machines
- Règlement (CE) nº 1935/2004, règlement (UE) nº 10/2011 de la Commission et 21 CFR 177.1630 — matériaux et polymères destinés au contact alimentaire
- Règlement (UE) 2022/1616 — recyclage des matières plastiques destinées au contact alimentaire et procédés de recyclage autorisés
- Directive (UE) 2019/904 et directive (UE) 2024/825 — objectifs relatifs aux plastiques à usage unique et justification des allégations environnementales
- EN 13432 et ASTM D6400 — biodégradabilité des emballages