
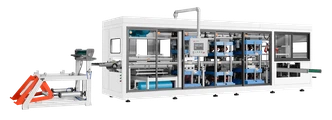
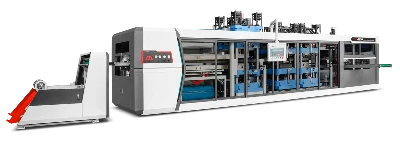

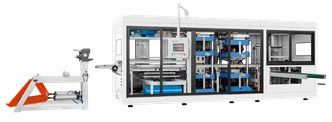
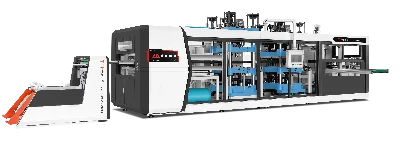
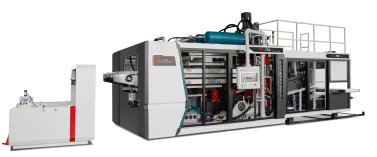
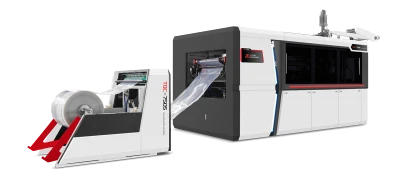
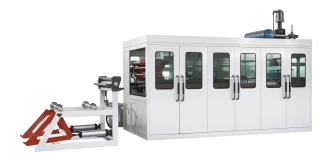
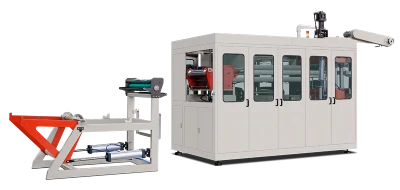
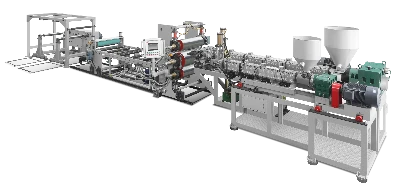
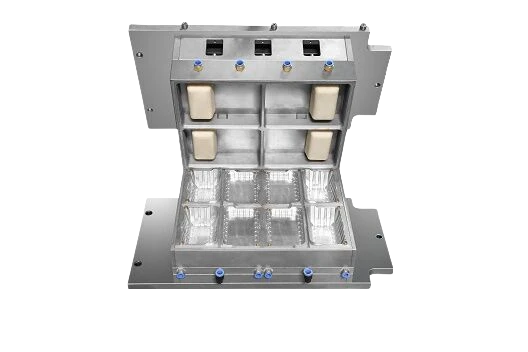
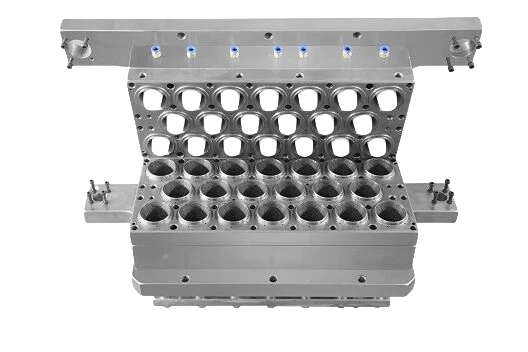
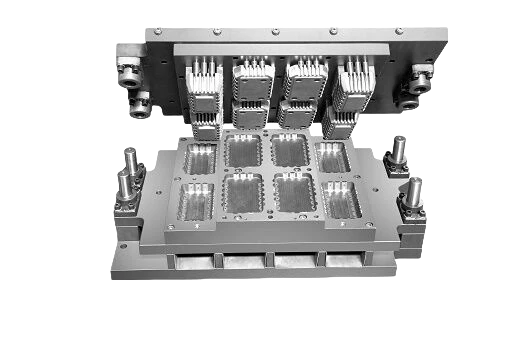
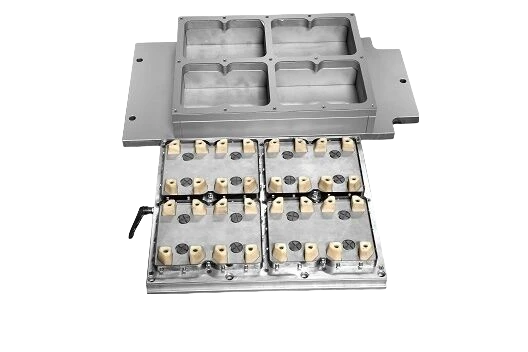
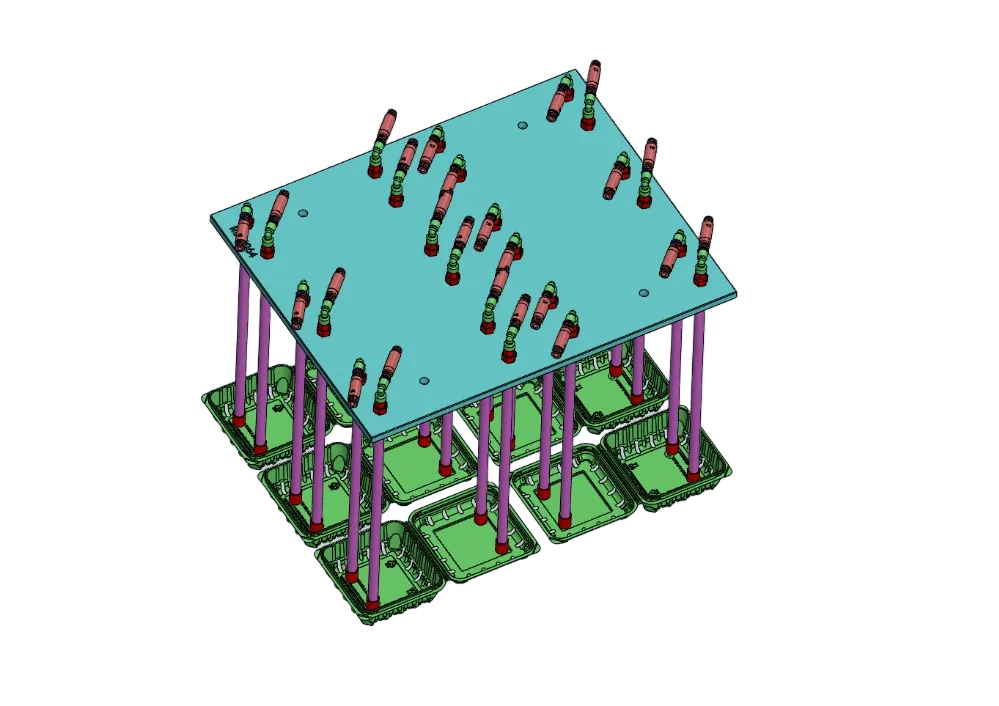

Machine de fabrication de plateaux à œufs en plastique les plateaux sont fabriqués en PP, PET ou PVC. La feuille est chauffée jusqu’à devenir malléable, puis plaquée contre un moule refroidi à l’eau par aspiration et air comprimé. La machine découpe et empile les plateaux au cours du même cycle. Elle n’utilise ni pâte à papier, ni eau, ni tunnel de séchage. Chaque plateau est fabriqué en quelques secondes.
La principale différence entre les machines ne réside pas dans la force de serrage, mais dans leur capacité à contrôler l’espacement des cavités du moule et la hauteur des plateaux. Ces dimensions doivent être constantes pour qu’un calibreur automatique d’œufs puisse traiter 30 plateaux par minute sans bourrage. Les cavités doivent également soutenir la coquille en des points fermes afin de réduire le risque de casse.
Deux machines différentes portent le même nom
Lorsqu’on recherche une machine de fabrication de plateaux à œufs en plastique, de nombreuses offres concernent en réalité des lignes de moulage de pâte. Les produits peuvent se ressembler, mais ils sont fabriqués de manières différentes.
La ligne de moulage de pâte mélange des fibres recyclées à de l’eau. La pâte humide est mise en forme sur un moule grillagé. L’eau est ensuite éliminée dans un tunnel de séchage chauffé au gaz, au diesel ou au bois. Le procédé peut durer de quatre à huit heures. La ligne nécessite une cuve à pâte, un système de traitement de l’eau, un bâtiment haut et des moules difficiles à remplacer.
Une machine de thermoformage utilise des rouleaux de feuilles plastiques, un refroidisseur, de l’air comprimé et des plateaux horizontaux.
Ces différences influent sur le fonctionnement des usines et la qualité de leurs produits. Les lignes de moulage de pâte sont généralement configurées pour un seul produit. Pour fabriquer différents plateaux, l’usine doit remplacer le moule et régler le séchoir. Une ligne de thermoformage peut produire différents articles en changeant de moule. La même machine peut fabriquer le matin un plateau plat de 30 œufs et, après le déjeuner, une boîte de six œufs.
Le moulage de pâte est une bonne option si votre commande porte principalement sur des plateaux plats standard vendus au poids. Si vous avez besoin d’une boîte à charnière, d’un plateau transparent pour exposer les œufs, d’un couvercle imprimé, de cavités adaptées à des œufs spécifiques ou de changements rapides de produits entre les équipes, le thermoformage est une meilleure solution.
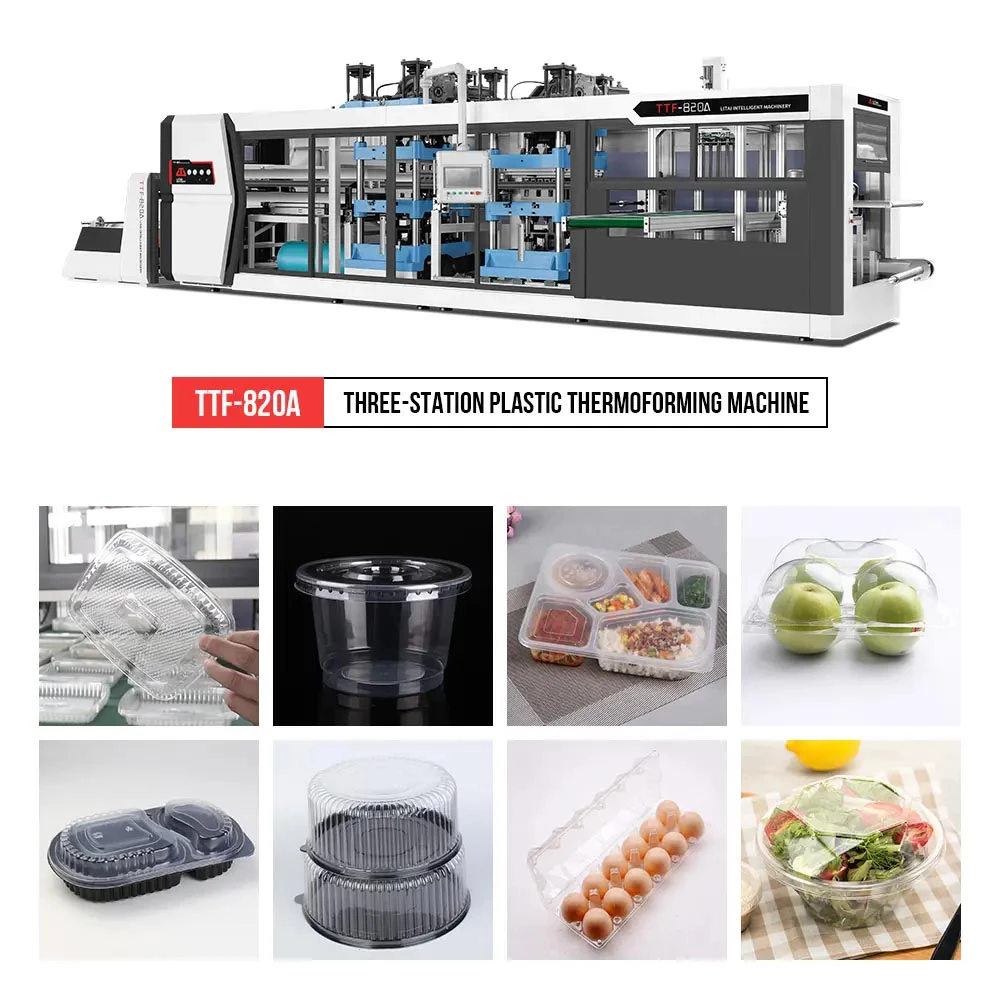

Incidence d’un cycle sur la feuille
Le procédé comporte plusieurs étapes, chacune ayant une incidence sur la suivante. La feuille de plastique est déroulée, préchauffée pour éliminer sa courbure, avancée pas à pas dans le four, puis serrée. Des chauffages supérieur et inférieur amènent la feuille à la température de formage requise. Le polypropylène se forme à environ 150–165 °C, le HIPS à 120–140 °C et le PET amorphe à 110–140 °C. Une fois le moule fermé, le vide aspire la feuille par-dessous et de l’air à 3–5 bar la presse par-dessus. La feuille prend la forme du moule. Une plaque de refroidissement à canaux est ensuite intégrée au moule en aluminium. Le poinçon découpe le contour extérieur tout en préservant les trous d’aération et la pièce formée. Le plateau fini est ensuite acheminé vers un empileur.
Lors de la fabrication de plateaux à œufs, deux éléments sont particulièrement importants.
Tout d’abord, l’affaissement de la feuille. Le plateau à œufs est large et mince. La feuille chaude s’affaisse avant d’atteindre le moule. La flèche varie inversement avec la quatrième puissance de la portée et avec le carré de l’épaisseur. Si l’épaisseur de la feuille est divisée par deux, l’affaissement peut être multiplié par quatre. Si la portée double, il peut être multiplié par 16. C’est pourquoi une feuille de 0,5 mm sur une machine de 750 mm de largeur se rapproche de la limite pratique. Les zones de chauffage sont donc régulées séparément ; le chauffage inférieur fonctionne généralement un peu moins vite que le supérieur, tandis qu’une chaîne ou un rouleau soutient la feuille pendant son déplacement. Les essais de traction selon la norme ISO 527-3 aident les opérateurs à déterminer jusqu’à quel point le matériau peut s’étirer avant que la pointe d’une cavité ne se déchire. La maîtrise de l’affaissement permet à la feuille d’atteindre la hauteur voulue dans le moule.
Le deuxième point concerne la découpe au cours du cycle de formage. Elle est plus importante pour les plateaux à œufs que pour les gobelets, car les plateaux comportent de nombreuses cavités disposées selon une grille fixe. Si une cavité est mal positionnée, le plateau s’empilera mal. Découper le plateau avec le même outil aide à maintenir un espacement précis entre les cavités. Cela évite aussi d’avoir recours à un second montage et limite les variations dues au refroidissement entre deux étapes distinctes. LITAI Machinery indique que son bâti peut maintenir une précision de ±0,2 mm. Cela dépend non seulement de l’opérateur, mais aussi de la conception et de la qualité de fabrication de l’outillage.
Quelle est la hauteur de la pile ?
La résistance de nombreux plateaux issus de machines à œufs en plastique a été mal calculée. Prenons 12 plateaux contenant chacun 30 œufs. Si chaque œuf pèse 60 g, les 30 œufs pèsent 1,8 kg. Il faut ajouter environ 45 g pour le plateau. Le bâti supporte les 11 plateaux situés au-dessus et pèse environ 20 kg, soit 200 N.
La charge est répartie sur les montants entre les deux plateaux. Avec environ 20 montants supportant chacun environ 10 N, des parois hautes de 12 mm, épaisses de 0,7 mm et présentant une section d’environ 17 mm, la contrainte est d’environ 0,6 MPa. Le polypropylène atteint sa limite d’élasticité autour de 25 à 30 MPa ; le plateau fonctionne donc à environ un cinquantième de cette résistance.
Cela explique pourquoi les plateaux cèdent rarement sous la compression. Un plateau bon marché peut supporter aussi bien des plateaux légers que des plateaux lourds. La résistance ne suffit donc pas à comparer les offres de machines.
Il s’agit de franchir la douane. Chaque colonne de support doit dépasser le sommet de l’œuf. Ainsi, les plateaux placés au-dessus reposent sur les colonnes sans toucher les œufs du dessous. Si les fournisseurs réduisent la hauteur du plateau de 3 mm pour économiser du plastique, l’espace risque de devenir insuffisant. Les plateaux peuvent toujours bien s’empiler, mais les œufs se fissureront sous le poids. Les acheteurs signaleront alors un taux élevé de casse des œufs plutôt qu’une défaillance du plateau.
La résistance est plus importante pendant le transport que dans les entrepôts. À 0,6 MPa, l’empilement statique ne pose généralement pas de problème. Le risque principal vient des chocs soudains : les plateaux peuvent être trop lourds, les camions peuvent heurter des ralentisseurs ou une fourche de chariot élévateur peut percer le film étirable.
Ces événements peuvent endommager les œufs. La norme ASTM D642 porte sur les essais de compression et la norme ASTM D4169 sur les essais de distribution. L’acheteur devrait demander au fournisseur des résultats d’essais conformes à ces critères et ne pas évaluer la qualité du plateau uniquement d’après l’épaisseur de ses parois.
C’est la géométrie des cavités qui détermine la casse des œufs
La coquille d’œuf a environ 0,3 mm d’épaisseur et est composée de carbonate de calcium. Sa résistance varie d’un œuf à l’autre. Lorsqu’il est comprimé d’une extrémité à l’autre suivant son grand axe, un œuf peut généralement supporter une force de 25 à 45 N avant de se fissurer. Dans le sens de son petit axe, il ne supporte qu’environ un tiers de cette force. Les extrémités sont bombées comme un dôme, tandis que la partie centrale est plus cylindrique. C’est cette partie centrale qui est la plus fragile.
Cette différence guide la conception des cavités du plateau. L’œuf repose sur le côté, soutenu à ses deux extrémités, où la coquille incurvée est plus résistante. Un espace sépare l’œuf de la nervure située dessous ; il est donc préférable que celle-ci ne touche pas directement la coquille. Si la cavité ne soutient qu’un côté de l’œuf et non ses deux extrémités, la coquille subit une charge à l’endroit où elle est la plus fragile. Épaissir le plateau ne résoudra pas le problème : cela ne fera qu’augmenter son poids, sans réduire la casse des œufs.
L’entraxe est le deuxième facteur déterminant. Il influe à la fois sur la conception du plateau et sur les coûts de production. La quantité de plastique utilisée par œuf dépend du carré de l’entraxe, de l’épaisseur de la feuille et de la densité du matériau.
Par exemple, avec un entraxe de 50 mm, une feuille de polypropylène de 0,7 mm et une densité de 0,91 g/cm³ (ISO 1183-1), la quantité de plastique est d’environ 1,59 g par œuf. Chaque œuf occupe une surface de 2 500 mm² et correspond à un volume de matériau de 1 750 mm³. Ainsi, après découpe des bords extérieurs, un plateau plat de 30 œufs pèse environ 45 g.
Réduire l’entraxe de 50 mm à 45 mm permet d’économiser environ 19 % de plastique par œuf. Toutefois, sans compression, les cavités plus petites risquent de ne pas convenir aux œufs de plus de 63 g. Les calibreurs trient déjà les œufs par taille ; il est donc préférable d’utiliser un plateau adapté à un seul calibre plutôt qu’un plateau qui ne convient à aucun d’entre eux.
L’espace autour de la partie la plus large de l’œuf doit être de 1 à 2 mm. S’il est trop étroit, la cavité agrippe la coquille au lieu de la soutenir. S’il est trop large, l’œuf bougera pendant le transport et heurtera le bord de la nervure de support.
Air, eau et seuil de 7,2 °C
Les œufs sont composés d’environ 75 % d’eau. Un plateau à œufs doit les maintenir en place tout en laissant l’air circuler autour d’eux. Les exigences de conception diffèrent donc entre les réglementations de l’Union européenne et des États-Unis.
Dans l’Union européenne, le règlement (CE) nº 589/2008 de la Commission européenne, fondé sur le règlement (UE) nº 1308/2013, fixe les normes de commercialisation des œufs. Les œufs de catégorie A ne doivent pas être lavés. Leur couche protectrice naturelle, appelée cuticule, doit rester intacte. Les plateaux doivent contribuer à garder les œufs au sec. Les traces d’eau sur la coquille peuvent poser problème ; la conception doit donc limiter la condensation.
Aux États-Unis, les œufs sont nettoyés et désinfectés avant leur conditionnement. Selon le titre 21 du CFR, paragraphe 118.4(e), ils doivent être conservés à une température égale ou inférieure à 7,2 °C (45 °F). Les plateaux doivent permettre l’écoulement de l’eau, car les œufs lavés peuvent encore être mouillés lorsqu’ils sont réfrigérés.
La limite de conservation de 7,2 °C pose des problèmes de conception aux importateurs. Lorsque des œufs froids arrivent dans une salle d’emballage à 25 °C et 60 % d’humidité relative, le point de rosée est d’environ 17 °C. Les œufs sont 10 °C plus froids que ce point de rosée ; de l’eau peut donc se former en quelques minutes.
Sans trous d’évacuation dans les cavités, l’eau s’accumule autour des œufs. Si le plateau est placé sur une boîte en carton imprimée, l’eau peut imprégner le papier et abîmer l’encre et les étiquettes. Les plateaux utilisés dans une chaîne du froid à 7 °C doivent comporter des trous pour empêcher l’eau de stagner. Sans ces trous, les plateaux risquent d’être injustement accusés de causer des problèmes de moisissure dus à la condensation.
Les trous font partie intégrante de la conception, ce ne sont pas de simples détails esthétiques. Ils doivent être placés dans le creux sous les œufs, et non sous les points de support. Des trous dans la zone d’appui affaiblissent la structure et peuvent laisser des arêtes vives susceptibles d’endommager les coquilles.
Une surface totale ouverte de 6 à 10 % constitue un bon point de départ. Elle permet à l’air de circuler et à l’eau de s’écouler sans trop affaiblir les nervures. Les trous doivent se trouver à au moins 3 mm du bord découpé. S’ils sont trop proches, le poinçon risque de déchirer le bord et de laisser une arête vive à l’endroit où les plateaux sont manipulés.
Le choix de la résine dépend des charnières
Pour une machine de fabrication de plateaux à œufs en plastique, il faut choisir le bon matériau avant le formage. Le principal critère est la présence ou non de charnières. Les boîtes à charnière sont généralement fabriquées en polypropylène (PP). Le moule forme une zone de charnière de 0,25 à 0,4 mm d’épaisseur. Le polypropylène supporte les pliages répétés, car ses chaînes polymères s’orientent dans cette section mince. Le polystyrène (PS) et le PET s’y prêtent beaucoup moins bien : ils peuvent se fissurer dès le premier pliage, ou après deux ou trois pliages. C’est pourquoi la plupart des boîtes à œufs à charnière sont en PP.
Pour les plateaux à œufs ouverts et plats, le choix des matériaux est plus vaste. Le PET offre une bonne transparence, une bonne rigidité et de meilleures possibilités de recyclage. Toutefois, avant le chauffage, la feuille doit être séchée jusqu’à atteindre une humidité résiduelle de 50 à 200 ppm. Le PVC est transparent, peu coûteux et rigide. Il est utilisé depuis des années pour les plateaux à œufs plats dans certaines régions d’Asie. Cependant, il est plus lourd : sa densité est de 1,38 g/cm³, contre 0,91 g/cm³ pour le polypropylène. Pour un même volume de cavité de 1 750 mm³, un plateau en PVC utilise environ 2,4 g de matériau, contre environ 1,59 g en polypropylène. Le PVC exige également une attention particulière concernant les règles de contact alimentaire et sa manipulation. Le PS est rigide et fragile. Il convient aux assiettes plates qui ne nécessitent pas de pliage, mais pas aux boîtes à charnière. Le PLA est formé à 90–120 °C. D’après ses propriétés de ramollissement selon la norme ISO 306, il convient aux présentoirs réfrigérés, mais risque de ramollir dans des véhicules de livraison surchauffés.
| Résine | Charnières | Voies d’exposition alimentaire | Défaillances |
|---|---|---|---|
| PP | Oui, charnières intégrées | 21 CFR 177.1520 ; règlement (UE) 10/2011 | Fluage dans les entrepôts chauds |
| PET | Pas nécessaire | 21 CFR 177.1630 ; règlement (UE) 10/2011 | Humide si les feuilles ne sont pas sèches |
| PVC | Pas nécessaire | Voies de tri à domicile et dans l’Union européenne | Densité et débat sur la fin de vie |
| PS | Pas nécessaire | 21 CFR 177.1640 ; règlement (UE) 10/2011 | Se déforme à la moindre irrégularité |
| PLA | Pas nécessaire | (UE) 10/2011, ainsi que l’allégation de compostabilité | Chaleur, environ 55 °C ou plus |
Les règles relatives au contact alimentaire dépendent du matériau plastique, et non de la forme du plateau. En Europe, le règlement (CE) nº 1935/2004 et le règlement (UE) nº 10/2011 de la Commission établissent des exigences concernant les matériaux plastiques destinés au contact des aliments. Aux États-Unis, les matériaux courants comme le PP et le PET sont couverts par différentes parties de la réglementation sur le contact alimentaire. Un plateau en polypropylène approuvé n’est pas automatiquement conforme si le matériau est modifié.
LITAI Machinery a conçu des lignes de production pour le PP, le PS, le HIPS, le PET, le PVC et les matériaux mélangés à de l’amidon de maïs. Le système de chauffage, les systèmes de refroidissement et le système d’évacuation doivent fonctionner ensemble ; ils sont donc conçus comme une ligne complète.
Nombre d’achats
La surface de formage est le premier chiffre souvent mal interprété. Ce n’est pas la taille du plateau de la presse qui compte, mais la surface occupée par votre produit : vous payez la feuille que vous fournissez, pas seulement la partie que vous utilisez.
| Format | Disposition des cavités | Cavité sur une matrice de 750 × 480 | Surface utilisée | Résine par œuf |
|---|---|---|---|---|
| Plateau plat de 30 œufs | Entraxe de 50 mm, 6 × 5 | 2 | 42% | 1,6 g |
| Plateau plat de 20 œufs | Entraxe de 50 mm, 5 × 4 | 6 | 83% | 1,6 g |
| Boîte de 12 œufs | 2 × 6, avec couvercle | 4 | 67% | 3,2 grammes |
| Boîte de 6 œufs | 2 × 3, avec couvercle | 9 | 75% | 3,2 grammes |
| Plateau de 30 œufs de caille | Entraxe de 30 mm, 6 × 5 | 12 | 90% | 0,6 gramme |
Le type de moule est important. Un plateau plat de 30 œufs ne s’adapte pas à un plateau de presse de cette forme. Il mesure 300 × 250 mm et n’utilise donc qu’une partie d’un plateau de 750 mm. La majeure partie des feuilles doit alors être renvoyée au broyeur. Un plateau plat de 20 œufs peut être disposé par groupes de trois, soit six plateaux sur la largeur. La boîte à charnière consomme également davantage de plastique par œuf : son couvercle augmente la surface sans accueillir d’œuf. Chaque œuf nécessite deux fois plus de résine que dans un plateau ayant le même espacement entre les cavités.
La largeur de la feuille est également importante, mais les acheteurs ont tendance à l’oublier. LITAI Machinery fabrique des moules de 650 × 300 mm à 750 × 480 mm. Les lignes ont une largeur de 510 à 770 mm. L’acheteur peut ainsi utiliser un moule très étroit sur une feuille mince sans payer pour un rouleau pleine largeur que le moule n’exploiterait pas.
Les autres spécifications de la machine étaient simples. Les plateaux à œufs sont généralement fabriqués à partir de feuilles de 0,5 à 0,9 mm d’épaisseur. Le bâti peut traiter des feuilles allant jusqu’à 1,8 mm d’épaisseur. En dessous de 0,5 mm, le sommet des cavités risque d’être trop mince pour réussir l’essai de résistance aux dommages. Une cavité typique a une profondeur de 40 à 50 mm. Les bâtis de LITAI Machinery ont une profondeur de 125 à 180 mm, ce qui laisse la possibilité de fabriquer ultérieurement des produits plus profonds.
Il est également important que le temps de transfert ne dépasse pas 20 minutes. La demande de plateaux à œufs varie selon la saison, et les acheteurs peuvent avoir besoin de différents formats. Pour calculer la consommation d’énergie, la demande de chaleur est plus utile que la puissance nominale des éléments chauffants installés. Une feuille de 750 × 480 mm et de 0,7 mm d’épaisseur pèse environ 230 g. Chauffée de 25 °C à 155 °C, avec une capacité thermique massique d’environ 1,9 kJ/kg·K, elle nécessite environ 57 kJ. À 18 cycles par minute, la machine doit fournir une puissance thermique nette proche de 17 kW pour compenser les pertes de chaleur.
Deux éléments doivent être vérifiés sur place. Tout d’abord, empilez 20 plateaux et mesurez la hauteur totale en trois points. Les variations de hauteur doivent se limiter à quelques millimètres. Si la pile s’élève à mesure que vous ajoutez des plateaux, les ergots ne maintiennent pas suffisamment d’espace entre eux.
Ensuite, retirez un plateau du milieu d’une pile pleine et comptez le nombre de plateaux qui sortent avec lui. Testez des plateaux fabriqués avec des matériaux entreposés dans des conditions contrôlées. La norme ISO 291 définit les conditions normalisées de conditionnement et d’essai des plastiques. Un plateau testé dans une pièce froide et sèche peut se comporter différemment d’un plateau préparé pour le transport.
Cela doit être vérifié à nouveau avant la réception. Vérifiez que la machine est conforme à la norme ISO 12100. Dans le cadre de l’évaluation des risques, assurez-vous que les dispositifs de verrouillage du four et du poinçon répondent aux exigences de sécurité. La conception électrique de la machine doit également respecter les normes CEI et les dispositions applicables du règlement (UE) 2023/1230.
FAQ
Une même machine peut-elle fabriquer des plateaux plats et des boîtes à charnière ?
La machine peut fabriquer les deux types de produits, mais chacun nécessite son propre moule. Les boîtes à charnière requièrent des lames et des feuilles de polypropylène dans le moule. Elles nécessitent également un empileur qui compte les boîtes fermées plutôt que les plateaux. Prévoyez donc deux moules pour une même machine.
Quelle doit être l’épaisseur du plateau à œufs ?
Les feuilles doivent être assez épaisses pour que les pointes des cavités résistent à la découpe, tout en restant suffisamment minces pour éviter le gaspillage de plastique. Commencez avec une feuille de 0,7 mm. Découpez une cavité et mesurez son épaisseur à l’endroit le plus mince. L’épaisseur du plateau ne peut être réduite qu’après la réussite de l’essai de rupture.
Combien d’œufs cette machine peut-elle produire par heure ?
La production a été calculée à partir du nombre de cavités, du nombre d’œufs par cavité et des cycles de production réels, et non du débit nominal annoncé. Avec 18 cycles actifs et 60 cycles d’œufs par minute, le rendement est d’environ 1 080 œufs par minute, soit 64 800 œufs par heure. Un bâti de 750 × 480 mm ne peut atteindre ce rendement que si le moule utilise toute la surface disponible.
Et surtout
Les machines de fabrication de plateaux à œufs en plastique utilisent des chauffages, des moules, un refroidisseur et des presses. Mais la conception de l’outillage a la plus grande incidence sur la production. L’espacement des cavités, la forme des berceaux, la hauteur des supports et la forme des trous doivent être déterminés avant de commander une machine.
Choisissez un plateau facile à séparer et à empiler, puis sélectionnez un bâti adapté. LITAI Machinery propose des configurations de moules, des profondeurs de formage et des épaisseurs de feuilles adaptées à la fabrication de gobelets, de plateaux et de boîtes. Ses machines peuvent transformer le PP, le PS, le PET, le PVC et le PLA. Pour en savoir plus, consultez litaimachinery.com.
Source d’information
- ISO 527-3 — Propriétés en traction des films et feuilles minces
- ISO 306 — Température de ramollissement Vicat des thermoplastiques
- ISO 1183-1 — Masse volumique des plastiques non alvéolaires, méthode par immersion
- ISO 291 — Atmosphères normales de conditionnement des éprouvettes en plastique
- ISO 12100 — Évaluation des risques mécaniques et réduction des risques
- CEI 60204-1 — Équipement électrique des machines industrielles
- Règlement (UE) 2023/1230 — Sécurité des machines
- Règlement (CE) nº 1935/2004 — Matériaux et objets destinés à entrer en contact avec des denrées alimentaires
- Règlement (UE) nº 10/2011 de la Commission européenne — Matériaux plastiques destinés au contact des aliments
- 21 CFR 177.1520, 177.1630, 177.1640 — Polymères destinés au contact alimentaire : polyoléfine, PET et styrène
- Règlement (CE) nº 589/2008 de la Commission européenne — Normes de commercialisation des œufs
- 21 CFR 118 — Production, conservation et transport des œufs en coquille
- ASTM D642 — Résistance à la compression des contenants d’expédition
- ASTM D4169 — Contenants d’expédition et essais de performance des systèmes